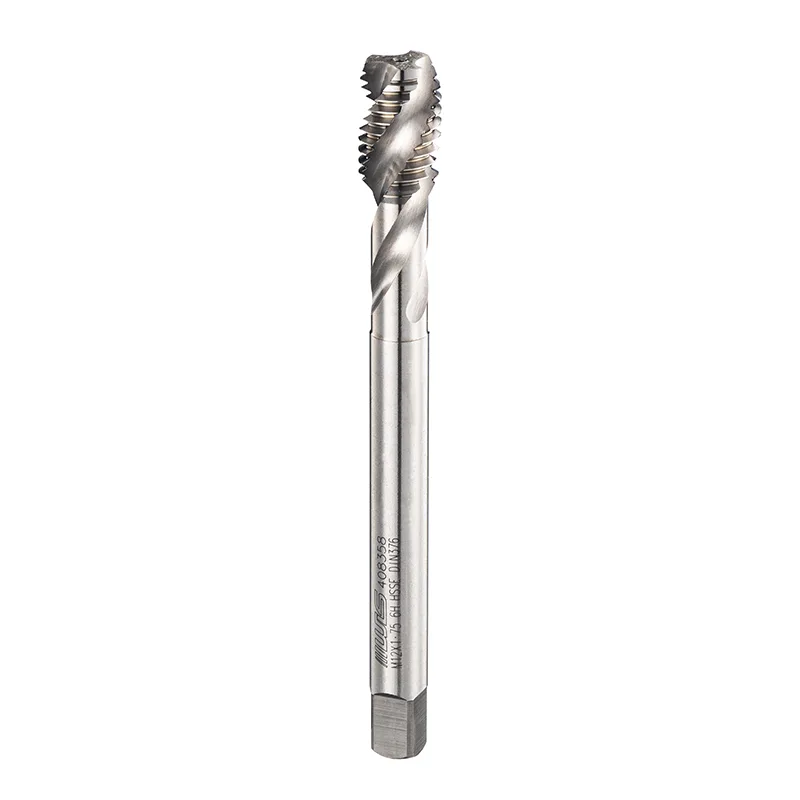
Was macht DIN-Spiralnut-Gewindebohrer ohne Beschichtung zu einer praktischen Wahl für Präzisionsgewindeschneiden?
DIN-Gewindebohrer mit Spiralnut ohne Beschichtungsind für die kontrollierte Innengewindebearbeitung konzipiert, bei der Spanabfuhr, Maßhaltigkeit und zuverlässige Bearbeitung wichtig sind. Ihre spiralförmige Nutengeometrie ist besonders nützlich für Sacklöcher, da die Späne nach oben und vom Schneidbereich weg geleitet werden können. Eine unbeschichtete Oberfläche kann auch dann eine praktische Lösung sein, wenn das Werkstückmaterial, die Schnittbedingungen und das Produktionsvolumen keine spezielle Beschichtung erfordern. In diesem Leitfaden wird erklärt, wie diese Gewindebohrer funktionieren, wo sie am besten funktionieren, wie man die richtige Spezifikation auswählt und wie man häufige Probleme wie Gewindebohrerbruch, schlechte Gewindequalität, zu hohes Drehmoment und falsche Lochvorbereitung vermeidet.

Inhaltsverzeichnis
- Grundlegendes zu DIN-Gewindebohrern mit Spiralnut ohne Beschichtung
- Wie die Spiralflötengeometrie funktioniert
- Warum eine unbeschichtete Oberfläche wählen?
- Entscheidende Vorteile in der Produktion
- Materialkompatibilität
- Auswahlhilfe
- Wichtige Bearbeitungsparameter
- Unbeschichtete vs. beschichtete Wasserhähne
- Häufige Probleme und Lösungen
- Typische Anwendungen
- Qualitäts- und Herstellungsaspekte
- Häufig gestellte Fragen
- Abschluss
Grundlegendes zu DIN-Gewindebohrern mit Spiralnut ohne Beschichtung
Das Schneiden von Innengewinden mag einfach erscheinen, doch der Schritt des Gewindeschneidens kann zu einem der sensibelsten Vorgänge bei der Präzisionsbearbeitung werden. Anspruchsvoller wird die Situation, wenn das Loch blind ist. Im Gegensatz zu einem Durchgangsloch hat ein Sackloch einen geschlossenen Boden, sodass der Schneidprozess die Späne bewältigen muss, ohne dass sich diese im Arbeitsbereich ansammeln.
DIN-Spiralnut-Gewindebohrer ohne Beschichtung kombinieren standardisierte Abmessungen mit einem Spiralnut-Design und einer hellen, unbehandelten Schneidoberfläche. Kommerzielle Beispiele unbeschichteter DIN-Spiralnut-Maschinengewindebohrer sind in der HSS-E-Konstruktion mit den Konfigurationen DIN 371 oder DIN 376 je nach Größe und Schaftabmessungen erhältlich. Typische Spezifikationen können ein 60-Grad-Gewindeprofil, definierte Toleranzklassen und Einsatztiefen umfassen, die relativ zum Gewindebohrerdurchmesser angegeben werden. :contentReference[oaicite:1]{index=1}
Der wichtigste Punkt ist, dass „keine Beschichtung“ nicht gleichbedeutend mit „geringe Leistung“ ist. Ein unbeschichteter Gewindebohrer kann sehr effektiv sein, wenn seine Geometrie, sein Grundmaterial, seine Schnittbedingungen, sein Kühlmittel und sein Werkstückmaterial richtig aufeinander abgestimmt sind.
Praktisches Mitnehmen:Welcher Gewindebohrer der richtige ist, hängt von der gesamten Bearbeitungsanwendung ab und nicht nur davon, ob das Werkzeug über eine Beschichtung verfügt.
Wie die Spiralflötengeometrie funktioniert
Das charakteristische Merkmal eines Spiralnut-Gewindebohrers ist seine spiralförmige Schneidnut. Beim Rechtsgewindeschneiden trägt die Geometrie dazu bei, dass die Späne nach oben zum Eingang eines Sacklochs geleitet werden, anstatt dass sie sich am Boden ansammeln.
Dies macht Spiralnut-Gewindebohrer besonders nützlich für Sacklochanwendungen und für Materialien, die dazu neigen, kontinuierliche oder faserige Späne zu erzeugen. In technischen Referenzen werden Spiralnut-Gewindebohrer als Werkzeuge beschrieben, die dazu dienen, Späne von den Schneidzähnen weg und aus dem Loch zu befördern. :contentReference[oaicite:2]{index=2}
Eine effektive Spanabfuhr ist wichtig, da gepackte Späne das Schnittdrehmoment erhöhen können. Sobald der verfügbare Nutraum eingeschränkt wird, kann es zu einem höheren Widerstand, Gewindeschäden, Dimensionsproblemen oder sogar einem katastrophalen Bruch des Gewindebohrers kommen.
1. Schneiden
Schneiden erzeugen das Innengewindeprofil.
2. Chipkontrolle
Spiralförmige Nuten leiten die Späne vom Boden der Bohrung weg.
3. Fadenbildung
Der Gewindebohrer formt nach und nach das gewünschte Innengewinde.
Warum eine unbeschichtete Oberfläche wählen?
Beschichtungen können in anspruchsvollen Anwendungen die Verschleißfestigkeit verbessern und die Reibung verringern, sie sind jedoch nicht automatisch bei jedem Gewindeschneidvorgang erforderlich. Unbeschichtete Gewindebohrer werden weiterhin häufig verwendet, da sie eine unkomplizierte Schnittfläche bieten und bei geeigneten Materialien und Produktionsbedingungen wirtschaftlich sein können. In technischen Werkzeugreferenzen werden unbeschichtete Gewindebohrer häufig als Werkzeuge mit „glänzender Oberfläche“ bezeichnet. :contentReference[oaicite:3]{index=3}
Für Hersteller, die Aluminiumlegierungen, kupferbasierte Materialien, Stähle mit geringerer Festigkeit und andere geeignete Werkstücke verarbeiten, kann ein unbeschichteter Gewindebohrer eine ausgewogene Kombination aus Schneidleistung und Anschaffungskosten bieten. Durch das Fehlen einer Beschichtung wird außerdem ein Problem bei der Auswahl der Beschichtung vermieden, wenn die Kombination aus Grundwerkzeugmaterial und Werkstück bereits zufriedenstellende Ergebnisse liefert.
- Kosteneffizienz:Eine einfachere Oberflächenbehandlung kann die Werkzeuganschaffungskosten senken.
- Direkte Schnittfläche:Die Schneide wird ohne zusätzliche Beschichtungsschicht verwendet.
- Geeignet für ausgewählte Materialien:Besonders nützlich, wenn extreme Abriebfestigkeit nicht die Hauptanforderung ist.
- Einfache Bewerbungsplanung:Die Werkzeugauswahl kann sich auf Geometrie, Material, Toleranz und Schnittbedingungen konzentrieren.
- Flexibler Produktionseinsatz:Geeignet für Wartung, allgemeine Bearbeitung, Prototypen und viele Produktionsvorgänge.
Unbeschichtet bedeutet jedoch nicht, dass es universell einsetzbar ist. Bei abrasiven Materialien, sehr hohen Produktionsmengen, schwierigen Legierungen oder hohen Schneidtemperaturen kann eine beschichtete Lösung eine längere Nutzungsdauer bieten. Die beste Wahl sollte daher auf den tatsächlichen Bearbeitungsbedingungen basieren und nicht nur auf dem Beschichtungszustand.
Entscheidende Vorteile in der Produktion
Bei richtiger Auswahl können DIN-Spiralnut-Gewindebohrer ohne Beschichtung mehrere häufige Probleme lösen, mit denen Bearbeitungsteams konfrontiert sind.
| Produktionsherausforderung | Wie das Tool helfen kann |
|---|---|
| Spanansammlung in Sacklöchern | Spiralförmige Nuten leiten die Späne zum Locheingang. |
| Häufiger Wasserhahnbruch | Eine bessere Spanabfuhr kann eine spanbedingte Überlastung reduzieren. |
| Beschädigung der Gewindeoberfläche | Reduzierter Spannachschnitt sorgt für sauberere Gewindeoberflächen. |
| Kosten für den Werkzeugkauf | Für geeignete Arbeiten kann eine unbeschichtete Konstruktion wirtschaftlich sein. |
Die Spiralnutengeometrie ist besonders wertvoll beim Gewindeschneiden von Sacklöchern, da die Spanabfuhr einer der Hauptunterschiede zwischen Spiral- und geraden Nutenkonstruktionen ist. :contentReference[oaicite:4]{index=4}
Materialkompatibilität
Die Auswahl des Gewindebohrers ohne Berücksichtigung des Werkstücks ist eine häufige Ursache für inkonsistente Ergebnisse. Der gleiche Gewindebohrer mit DIN-Spiralnut kann sich in Aluminium, Weichstahl, Edelstahl oder einer hochfesten Legierung sehr unterschiedlich verhalten.
| Materialtyp | Hauptüberlegung | Unbeschichtete Eignung |
|---|---|---|
| Kohlenstoffarmer Stahl | Spanbildung und Schmierung | Oft passend |
| Aluminiumlegierungen | Aufbauschneiden- und Spanhaftung | Kann bei richtiger Schmierung geeignet sein |
| Kupferlegierungen | Materialduktilität und Spanverhalten | Anwendungsabhängig |
| Edelstahl | Kaltverfestigung, Hitze und Schmierung | Erfordert eine sorgfältige Auswahl |
| Gehärtete oder abrasive Legierungen | Verschleißfestigkeit und thermische Belastung | Ziehen Sie oft spezielle Werkzeuge in Betracht |
Die Anwendungsdaten der Hersteller für unbeschichtete Spiralnut-Gewindebohrer unterscheiden die Leistung im Allgemeinen nach der Härte des Werkstücks und der Materialgruppe, was die Bedeutung der Auswahl der Schnittbedingungen für das tatsächliche Material unterstreicht, anstatt sich auf eine universelle Geschwindigkeit zu verlassen. :contentReference[oaicite:5]{index=5}
Auswahlhilfe für Einkäufer und Maschinisten
Die Auswahl der richtigen DIN-Spiralnut-Gewindebohrer ohne Beschichtung erfordert mehr als die Bestätigung der Nenngewindegröße. Bevor Sie eine Bestellung aufgeben, prüfen Sie die folgenden Spezifikationen:
- Gewindestandard:Bestätigen Sie, ob die Anwendung ein metrisches, feines metrisches oder ein anderes Thread-System erfordert.
- Nenndurchmesser:Passen Sie den Gewindebohrerdurchmesser an das gewünschte Innengewinde an.
- Tonhöhe:Bestätigen Sie die genaue Steigung, anstatt von einem groben Gewinde auszugehen.
- Toleranz:Wählen Sie die erforderliche Innengewindetoleranz aus, beispielsweise 6H, sofern zutreffend.
- Hahnlänge:Stellen Sie sicher, dass die Arbeitslänge für die erforderliche Gewindetiefe ausreichend ist.
- Schaftausführung:Stellen Sie sicher, dass die Schaft- und Vierkantabmessungen mit dem Halter kompatibel sind.
- Nutgeometrie:Berücksichtigen Sie die Spaneigenschaften und die Lochtiefe des Materials.
- Werkzeugmaterial:HSS-E ist eine häufige Wahl für anspruchsvolle Allzweck-Gewindeschneidanwendungen.
- Lochvorbereitung:Verwenden Sie den richtigen Pilotlochdurchmesser und achten Sie auf eine geeignete Lochqualität.
- Maschinenbedingungen:Berücksichtigen Sie Spindelsteuerung, Ausrichtung, Kühlmittelzufuhr und Umkehrgenauigkeit.
Käufertipp:Kaufen Sie keinen Gewindebohrer, der nur auf „DIN“, „HSS“ oder „Spiralnut“ basiert. Die vollständige Spezifikation bestimmt, ob das Werkzeug für Ihre konkrete Anwendung geeignet ist.
Wichtige Bearbeitungsparameter
Selbst ein hochwertiger Gewindebohrer kann bei falschen Bearbeitungsbedingungen zu schlechten Ergebnissen führen. Lochdurchmesser, Gewindeschneidgeschwindigkeit, Spindelsynchronisation, Schmierung, Ausrichtung und Gewindetiefe beeinflussen alle die Leistung.
Die Schnittgeschwindigkeit sollte nicht als universelle Zahl betrachtet werden. Dies hängt vom Werkzeugmaterial, der Werkstücksorte, dem Gewindebohrerdurchmesser, der Maschinensteifigkeit, dem Kühlmittel, der Gewindetiefe und den Produktionsanforderungen ab. Die veröffentlichten technischen Daten für einen unbeschichteten HSS-E DIN-Gewindebohrer mit Spiralnut geben beispielsweise Sacklochanwendungen und eine definierte maximale Gewindetiefe im Verhältnis zum Werkzeugdurchmesser an. Dies zeigt, warum Hersteller das spezifische Werkzeugdatenblatt konsultieren sollten, anstatt für jede Größe eine Geschwindigkeit oder Tiefe anzuwenden. :contentReference[oaicite:6]{index=6}
Eine praktische Prozess-Checkliste
- Überprüfen Sie vor dem Gewindeschneiden den Durchmesser des Bohrlochs.
- Grate am Locheingang entfernen.
- Sorgen Sie für eine genaue Ausrichtung der Spindel zum Loch.
- Verwenden Sie eine dem Werkstückmaterial entsprechende Schneidflüssigkeit.
- Halten Sie den Gewindeschneidzyklus synchron.
- Lassen Sie ausreichend Abstand am Boden eines Sacklochs.
- Überwachen Sie Drehmoment und ungewöhnliche Vibrationen.
- Überprüfen Sie die erste Gewindekomponente vor der kontinuierlichen Produktion.
Unbeschichtete vs. beschichtete Spiralnut-Gewindebohrer
Die Entscheidung zwischen einem unbeschichteten und einem beschichteten Gewindebohrer sollte auf der Bearbeitungsumgebung basieren. Keine der Optionen ist automatisch für jeden Auftrag besser.
| Faktor | Unbeschichteter Gewindebohrer mit Spiralnut | Beschichteter Spiralnut-Gewindebohrer |
|---|---|---|
| Anschaffungskosten | Im Allgemeinen wirtschaftlich | Generell höher |
| Oberflächenbehandlung | Hell / unbehandelt | Zusätzliche Beschichtungsschicht |
| Allgemeine Bearbeitung | Starke praktische Option | Nützlich, wenn zusätzliche Verschleißfestigkeit erforderlich ist |
| Anwendungen mit hohem Verschleiß | Anwendungsabhängig | Kann Vorteile bieten |
Der Schlüssel liegt darin, die Werkzeugkosten mit der tatsächlichen Werkzeuglebensdauer, der Zykluszeit, der Materialschwierigkeit und der Gewindequalität in Einklang zu bringen. Ein teureres Werkzeug ist nicht unbedingt wirtschaftlicher, wenn die Produktionsumgebung nicht von seinen zusätzlichen Eigenschaften profitiert.
Häufige Probleme und praktische Lösungen
| Problem | Mögliche Ursache | Empfohlener Check |
|---|---|---|
| Der Gewindebohrer bricht im Loch | Spanansammlung, zu hohes Drehmoment, schlechte Ausrichtung | Überprüfen Sie die Führungsbohrung, die Schmierung, die Tiefe und den Gewindeschneidzyklus |
| Rauer Faden | Schlechte Spanabfuhr oder verschlissene Schneidkanten | Überprüfen Sie den Zustand der Nut und die Kühlmittelzufuhr |
| Übergroßer Faden | Falsche Tap-Toleranz oder instabiler Prozess | Überprüfen Sie die Tap-Spezifikation und die Maschinensynchronisierung |
| Übermäßige Hitze | Hohe Geschwindigkeit, Reibung, unzureichende Schmierung | Optimieren Sie Geschwindigkeit und Schneidflüssigkeit |
| Kurze Standzeit | Materialkonflikt oder übermäßige Schnittlast | Überprüfen Sie Material, Gewindegeometrie und Anwendungsdaten |
Typische Anwendungen
Gewindebohrer mit DIN-Spiralnut sind besonders für Bearbeitungsvorgänge relevant, bei denen eine kontrollierte Spanabfuhr wichtig ist. Ihre Geometrie wird häufig mit dem Gewindeschneiden von Sacklöchern in Verbindung gebracht, obwohl die genaue Eignung vom Werkstück und den Schnittbedingungen abhängt. :contentReference[oaicite:7]{index=7}
- Bearbeitung von Automobilkomponenten
- Allgemeine mechanische Teile
- Präzise Metallkomponenten
- Herstellung von Industrieanlagen
- Herstellung von Aluminium- und Nichteisenkomponenten
- Bearbeitung von Stahlbauteilen
- Wartungs- und Reparaturarbeiten
- Prototypen- und Kleinserienfertigung
- Gewindebohrungen in Maschinengehäusen und Baugruppen
- Komponenten, die eine gleichbleibende Innengewindequalität erfordern
Qualitäts- und Herstellungsaspekte
Für professionelle Käufer ist die Maßhaltigkeit nur ein Teil der Wasserhahnqualität. Der Herstellungsprozess sollte sich auch auf die Geometrie der Nut, den Zustand der Schneidkante, die Wärmebehandlung, die Genauigkeit des Gewindes, die Oberflächenbeschaffenheit, die Konzentrizität und die Prüfverfahren konzentrieren.
DIN-Spezifikationen helfen dabei, wichtige Maß- und Gewindemerkmale zu definieren, Käufer sollten jedoch dennoch eine vollständige technische Dokumentation für das genaue Gewindebohrermodell anfordern. Kommerzielle DIN-Gewindebohrer mit Spiralnut zeigen, dass Spezifikationen Werkzeugmaterial, Standard, Gewindegröße, Steigung, Schnittrichtung, Toleranz, Nutanzahl, Schaftabmessungen und empfohlene Sacklochtiefe umfassen können. :contentReference[oaicite:8]{index=8}
Taizhou Hongyi Präzisionswerkzeuge Co., Ltd.konzentriert sich auf Präzisionsschneidwerkzeuge für professionelle Bearbeitungsanwendungen. Für Käufer, die DIN-Spiralnut-Gewindebohrer ohne Beschichtung beziehen, sollte der Lieferant in der Lage sein, Gewindegröße, Steigung, Toleranz, Material, Nutgeometrie, anwendbare Werkstücke, Produktionsanforderungen und Anpassungsmöglichkeiten zu klären, bevor er ein Werkzeug empfiehlt.
Eine intelligentere Einkaufscheckliste
- Identifizieren Sie das Werkstückmaterial.
- Bestätigen Sie den Gewindedurchmesser und die Steigung.
- Sacklochtiefe definieren.
- Geben Sie die erforderliche Gewindetoleranz an.
- Bestätigen Sie die DIN-Norm und die Wasserhahnabmessungen.
- Stellen Sie fest, ob eine unbeschichtete Oberfläche geeignet ist.
- Besprechen Sie Schnittgeschwindigkeit, Kühlmittel und Maschinenbedingungen.
- Fordern Sie Muster oder technische Empfehlungen für kritische Anwendungen an.
Häufig gestellte Fragen
Sind DIN-Gewindebohrer ohne Beschichtung für Sacklöcher geeignet?
Ja. Die Spiralnutgeometrie ist besonders nützlich für Sacklöcher, da sie dazu beiträgt, die Späne nach oben und vom Boden des Lochs weg zu bewegen. Die genaue maximale Gewindetiefe hängt von der Werkzeugkonstruktion und den Herstellerangaben ab. :contentReference[oaicite:9]{index=9}
Bedeutet ein unbeschichteter Wasserhahn eine geringere Qualität?
Nein. Ein unbeschichteter Gewindebohrer kann ein hochwertiges Präzisionswerkzeug sein. Seine Leistung hängt vom Grundmaterial, der Geometrie, der Wärmebehandlung, der Schleifgenauigkeit, dem Werkstückmaterial, der Schmierung und den Bearbeitungsbedingungen ab.
Was ist der Hauptvorteil eines Spiralnut-Gewindebohrers?
Der große Vorteil ist die kontrollierte Spanabfuhr. Die spiralförmige Nut leitet die Späne vom Schneidbereich weg, was besonders beim Gewindeschneiden von Sacklöchern von Vorteil ist.
Sind HSS-E-Gewindebohrer mit Spiralnut für die industrielle Bearbeitung geeignet?
HSS-E wird häufig für Maschinengewindebohrer verwendet und kann eine nützliche Kombination aus Härte, Zähigkeit und Hitzebeständigkeit bieten. Allerdings sollte die richtige Sorte immer auf das Werkstück und die Schnittbedingungen abgestimmt sein.
Wie kann der Wasserhahnbruch reduziert werden?
Beginnen Sie mit dem richtigen Vorlochdurchmesser, achten Sie auf eine genaue Ausrichtung, verwenden Sie eine geeignete Schmierung, vermeiden Sie eine übermäßige Gewindeschneidgeschwindigkeit, sorgen Sie für ausreichend Sacklochabstand und wählen Sie eine Nutgeometrie, die den Spaneigenschaften des Materials entspricht.
Sollten Käufer für eine längere Werkzeuglebensdauer immer beschichtete Gewindebohrer wählen?
Nicht unbedingt. Beschichtungen können bei anspruchsvollen Anwendungen Vorteile bieten, die zusätzlichen Kosten sind jedoch möglicherweise nicht für jedes Material oder jede Produktionsumgebung gerechtfertigt. Die richtige Wahl hängt von Verschleiß, Hitze, Schnittgeschwindigkeit, Produktionsvolumen und Gesamtbearbeitungskosten ab.
Abschluss
DIN-Spiralnut-Gewindebohrer ohne Beschichtung können eine effiziente Lösung für Hersteller sein, die zuverlässiges Innengewindeschneiden suchen, ohne automatisch die Kosten für eine spezielle Oberflächenbeschichtung zu verursachen. Ihre größte praktische Stärke ist die Kombination aus standardisierten Gewindebohrerabmessungen und Spiralnutgeometrie, die die Spanabfuhr, insbesondere bei Sacklochanwendungen, unterstützt.
Allerdings hängt das erfolgreiche Klopfen nicht nur vom Klopfen selbst ab. Werkstückmaterial, Gewindegröße, Steigung, Toleranz, Lochvorbereitung, Gewindetiefe, Maschinensynchronisation, Schnittgeschwindigkeit, Schmierung und Werkzeugzustand müssen alle zusammenarbeiten. Ein richtig ausgewählter unbeschichteter Gewindebohrer kann saubere Gewinde und eine stabile Produktion liefern, während ein falsch abgestimmtes Werkzeug unabhängig von seiner Oberflächenbehandlung ausfallen kann.
Für Hersteller und Händler, die nach zuverlässigen DIN-Gewindelösungen suchen,Taizhou Hongyi Präzisionswerkzeuge Co., Ltd.bietet professionelle Unterstützung bei der Produktauswahl und den Anwendungsanforderungen. Ganz gleich, ob Sie Standardgrößen, spezifische Gewindetoleranzen, Massenlieferungen oder anwendungsorientierte Empfehlungen benötigen: Die Wahl der richtigen Werkzeugspezifikation ist der erste Schritt zu einer stabileren Bearbeitung.
Auf der Suche nach dem richtigen DIN-Spiralnut-Gewindebohrer?
Benötigen Sie Hilfe bei der Abstimmung von Gewindebohrergröße, Steigung, Toleranz, Material, Nutgeometrie oder Produktionsanforderungen? Kontaktieren Sie Taizhou Hongyi Precision Tools Co., Ltd. um Ihre Bearbeitungsanwendung zu besprechen und eine geeignete Gewindelösung zu finden.
Kontaktieren Sie unsfür professionelle Werkzeugunterstützung und individuelle Anforderungen.
Vorherige :
Ähnliche Neuigkeiten
- Wie DIN-Spiralnut-Gewindebohrer ohne Beschichtung die Werkzeugkosten in der Fertigung senken
- DIN-Spiralnut-Gewindebohrer ohne Beschichtung und der Wandel hin zu flexibler Bearbeitung
- Warum DIN-Spiralnut-Gewindebohrer ohne Beschichtung in der CNC-Bearbeitung Aufmerksamkeit erregen
- Wie konnte eine Maschinenwerkstatt den Ausschuss beim Gewindeschneiden um 60 % reduzieren – nachdem sie bei Sacklochbearbeitungen auf DIN-Gewindebohrer mit gerader Nut umgestiegen war?
- Warum sind DIN-Gewindebohrer mit verlängerter Spiralspitze für Hochleistungsgewindeschneiden unerlässlich?
- Warum sind ISO-Gewindebohrer mit Spiralnut und Beschichtung für hochpräzises Gewindeschneiden unerlässlich?
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen