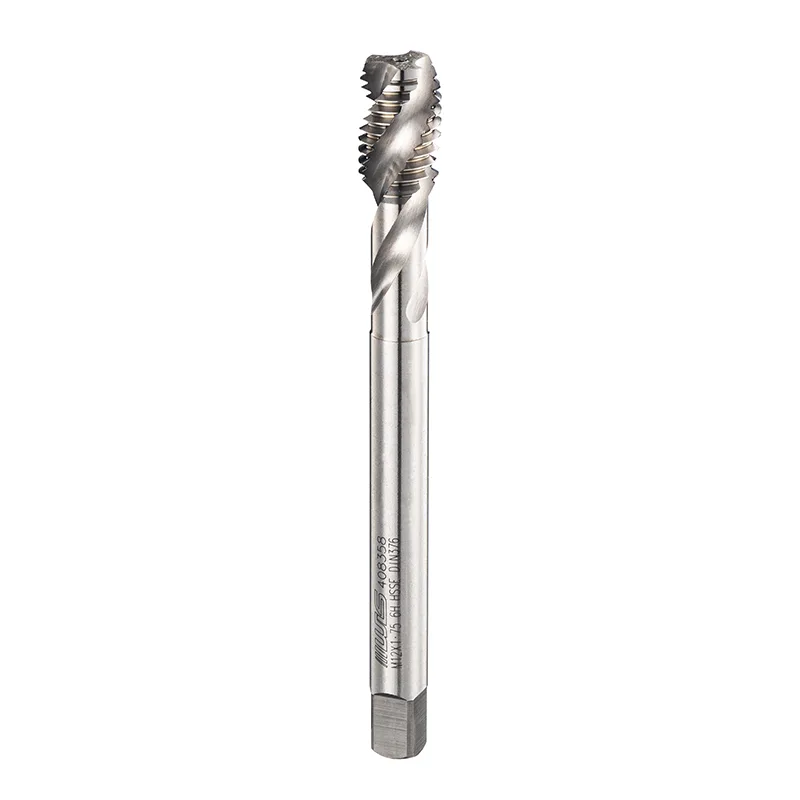
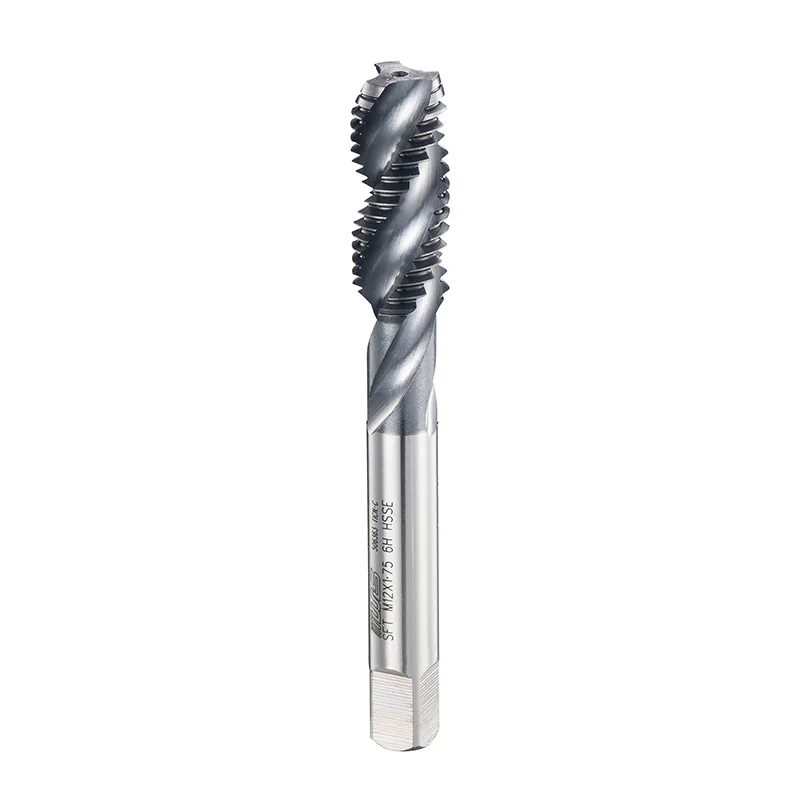
DIN-Spiralnut-Gewindebohrer ohne Beschichtung und der Wandel hin zu flexibler Bearbeitung
Die flexible Bearbeitung verändert die Art und Weise, wie Werkstätten mit unterschiedlichen Materialien, Gewindespezifikationen und Produktionsmengen umgehen. Da CNC-Operationen immer vielfältiger werden,DIN-Gewindebohrer mit Spiralnut ohne Beschichtungstellen eine Option in einem umfassenderen Wandel hin zu anwendungsspezifischen Werkzeugen und anpassungsfähigeren Produktionsverfahren dar.
Die Änderung wird durch eine praktische Herausforderung vorangetrieben: Eine einzelne Bearbeitungslinie muss möglicherweise mehrere Komponentendesigns in einer Schicht bearbeiten und dabei die Gewindegenauigkeit beibehalten und die Rüstzeit begrenzen. Anstatt sich für jeden Arbeitsgang auf eine Werkzeugkonfiguration zu verlassen, achten Produktionsteams stärker auf die Geometrie des Gewindebohrers, das Werkstückmaterial, die Lochtiefe und die Schnittbedingungen.
Warum flexible Bearbeitung immer wichtiger wird
Die traditionelle Produktion konzentriert sich oft auf große Serien identischer Komponenten. Im Gegensatz dazu ermöglicht die flexible Bearbeitung, dass Geräte und Prozesse Änderungen der Teilegeometrie, des Materials oder des Auftragsvolumens mit weniger Unterbrechungen bewältigen können.
Dieser Ansatz ist relevant für Automobilkomponenten, elektronische Geräte, Formen, Teile für die Luft- und Raumfahrt sowie Maschinen für neue Energien. Diese Anwendungen können unterschiedliche Gewindegrößen, Materialeigenschaften und Toleranzanforderungen beinhalten, selbst wenn sie auf ähnlichen CNC-Geräten verarbeitet werden.
Branchendiskussionen über die CNC-Entwicklung im Jahr 2026 konzentrieren sich zunehmend auf Automatisierung, vernetzte Produktionsdaten und eine reaktionsfähigere Prozessplanung. Diese Entwicklungen machen die Wiederholbarkeit besonders wichtig: Ein Prozess muss auch dann kontrolliert bleiben, wenn sich die Produktionsanforderungen ändern.
Besondere Aufmerksamkeit verdient das Gewindeschneiden, da Innengewinde nur schwer zu korrigieren sind, sobald ein Bauteil die letzte Bearbeitungsstufe erreicht hat. Ein beschädigtes Gewinde kann zu einer zusätzlichen Inspektion, Nacharbeit oder zum Ausschuss von Teilen führen. Eine flexible Produktion erfordert daher nicht nur eine anpassbare Ausrüstung, sondern auch eine klare Methode zur Auswahl und Überprüfung von Schneidwerkzeugen.
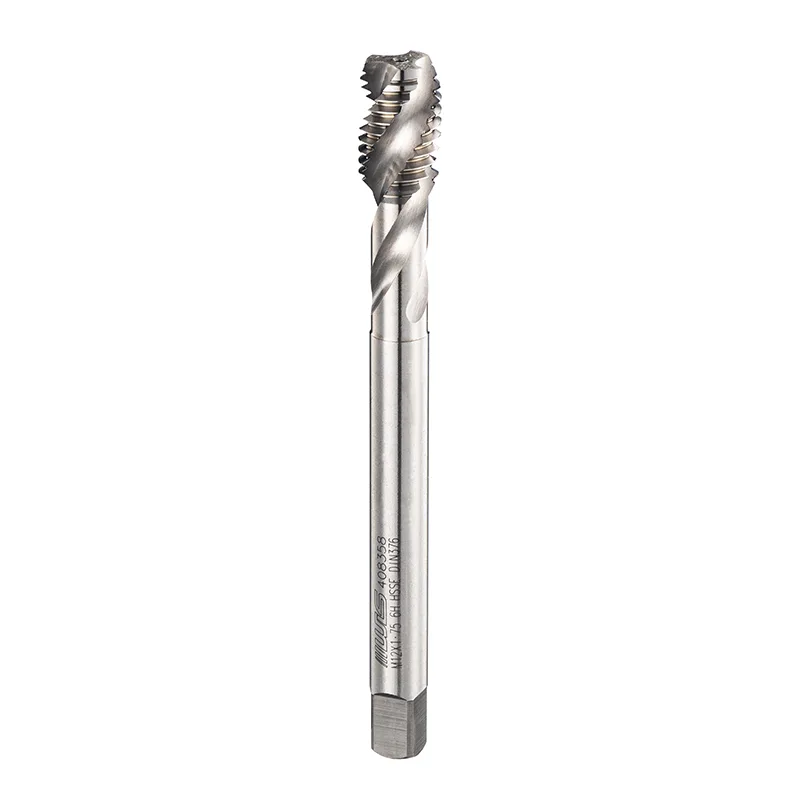
Die Rolle der Spiralflötengeometrie
Die Gewindebohrergeometrie beeinflusst, wie ein Werkzeug Material schneidet und die entstehenden Späne verwaltet. Spiralnut-Gewindebohrer verfügen über spiralförmige Nuten, die dabei helfen können, die Späne beim Gewindeschneiden aus einem Loch abzuleiten.
Diese Eigenschaft macht sie für viele Sacklochbearbeitungen relevant, bei denen die Späne nicht durch die gegenüberliegende Seite des Werkstücks austreten können. Wenn sich in der Nähe der Schneidkanten Späne ansammeln, kann der Widerstand steigen und das fertige Gewinde kann uneinheitlich werden.
Allerdings hängt die Spanabfuhr nicht nur von der Form der Spannut ab. Spiralwinkel, Nutabstand, Schneidengeometrie, Werkstückmaterial, Schmierung und Bearbeitungsparameter wirken sich alle auf die Leistung aus.
Beispielsweise stellt ein tiefes Sackloch in einem Material, das lange Späne erzeugt, andere Herausforderungen dar als ein flaches Loch in einem Material, das in kurze Späne bricht. Die Werkzeugauswahl sollte diese Unterschiede widerspiegeln und nicht alle Gewindeschneidvorgänge als austauschbar betrachten.
Warum die Lochvorbereitung immer noch wichtig ist
Selbst ein geeigneter Gewindebohrer kann nicht jeden vorgelagerten Bearbeitungsfehler ausgleichen. Eine zu kleine Pilotbohrung erhöht die Menge an Material, die entfernt werden muss, und erhöht möglicherweise das Schnittdrehmoment. Ein übergroßes Loch kann den Gewindeeingriff verringern, während eine unzureichende Lochtiefe dazu führen kann, dass der Gewindebohrer den Boden erreicht, bevor das erforderliche Gewinde fertig ist.
Vor dem Austausch eines Gewindebohrers sollten Bearbeitungsteams den Bohrdurchmesser, die Lochtiefe, die Ausrichtung, die Gewindespezifikation und die Maschinensynchronisierung überprüfen. Diese Prüfungen helfen dabei, werkzeugbezogene Probleme von Problemen zu unterscheiden, die an anderer Stelle im Prozess entstehen.
Wo beschichtungsfreie Gewindebohrer in eine flexible Produktion passen
Werkzeugbeschichtungen können die Leistung unter bestimmten Bedingungen verbessern, einschließlich Anwendungen, bei denen Reibung, Hitze oder Verschleiß ein erhebliches Problem darstellen. Allerdings sind beschichtete Werkzeuge nicht automatisch für jede Bearbeitungsaufgabe die beste Wahl.
Ein Gewindebohrer ohne Beschichtung kann geeignet sein, wenn sein Substrat, seine Schneidgeometrie und seine Betriebsbedingungen zur Anwendung passen. Seine Eignung sollte anhand des zu bearbeitenden Materials, der erforderlichen Gewindequalität, der Schnittgeschwindigkeit, der Schmierung und der erwarteten Werkzeuglebensdauer beurteilt werden.
DIN-Gewindebohrer mit Spiralnut ohne Beschichtungsollten daher als anwendungsspezifische Option und nicht als universeller Ersatz für beschichtete Wasserhähne bewertet werden. Das Fehlen einer Beschichtung allein führt nicht zu niedrigeren Kosten pro fertigem Loch, längerer Werkzeuglebensdauer oder besserer Gewindequalität. Für diese Ergebnisse sind Nachweise aus der tatsächlichen Produktionsumgebung erforderlich.
Für eine flexible Bearbeitung ist die Frage nützlicher, ob der ausgewählte Gewindebohrer die Anforderungen einer bestimmten Operation erfüllen kann, ohne unnötige Prozessschwankungen einzuführen.
Vergleich allgemeiner Threading-Überlegungen
| Produktionsfaktor | Was muss bewertet werden | Warum es wichtig ist |
|---|---|---|
| Werkstückmaterial | Härte, Bearbeitbarkeit, Spanbildung | Beeinflusst Schnittwiderstand und Verschleiß |
| Lochtyp | Sackloch oder Durchgangsloch | Bestimmt die Anforderungen an die Spanabfuhr |
| Thread-Spezifikation | Durchmesser, Steigung, Toleranz, Tiefe | Legt Maßanforderungen fest |
| Tippen Sie auf Geometrie | Nutendesign, Spiralwinkel, Schneiden | Beeinflusst die Spanbewegung und das Schnittverhalten |
| Oberflächenbehandlung | Beschichtete oder unbeschichtete Ausführung | Muss den Betriebsbedingungen entsprechen |
| CNC-Einrichtung | Ausrichtung, Synchronisation, Steifigkeit | Unterstützt die wiederholbare Fadenbildung |
| Inspektion | Gewindelehren und Maßkontrollen | Bestätigt die Einhaltung der Spezifikationen |
Dieser Vergleich zeigt, warum die Werkzeugauswahl am besten im Rahmen der Prozessplanung gehandhabt wird. Eine Änderung einer Variablen kann sich auf mehrere andere auswirken, und eine Verbesserung in einem Bereich löst nicht automatisch jedes Bearbeitungsproblem.
Materialvielfalt erfordert unterschiedliche Entscheidungen
Bei der flexiblen Bearbeitung sind häufig mehrere Metallarten mit jeweils eigenen Schneideigenschaften erforderlich.
Bei Kohlenstoffstahl muss möglicherweise auf Schnittlast und Spankontrolle geachtet werden. Edelstahl kann einen höheren Widerstand erzeugen und unter ungeeigneten Bedingungen kaltverfestigen. Aluminiumlegierungen können Probleme im Zusammenhang mit Materialhaftung und Spanbildung verursachen, während Gusseisen typischerweise unterschiedliche Spanmuster erzeugt.
Diese Unterschiede wirken sich auf die Wahl der Gewindebohrergeometrie, der Schnittparameter und der Schmierstrategie aus. Eine Einrichtung, die bei einem Material konstant funktioniert, muss möglicherweise angepasst werden, wenn sich das Werkstück ändert.
Aus diesem Grund sind Produktionsaufzeichnungen nützlich. Durch die Aufzeichnung von Werkzeugtyp, Werkstückmaterial, Schnittbedingungen, Werkzeugstandzeit und Prüfergebnissen können Bearbeitungsteams die Leistung verschiedener Aufträge vergleichen. Es verringert auch die Abhängigkeit von informellen Anpassungen, wenn eine ähnliche Komponente wieder in Produktion geht.
Flexible Werkzeug- und Prozessstandardisierung
Flexibilität bedeutet nicht, dass Werkzeuge und Parameter unbegrenzt geändert werden können. In der Praxis funktioniert eine anpassungsfähige Produktion am besten, wenn Änderungen durch klare Standards unterstützt werden.
Eine Werkstatt kann genehmigte Werkzeugkonfigurationen für gängige Materialgruppen festlegen, geeignete Gewindeschneidbedingungen dokumentieren und Inspektionsintervalle für kritische Gewinde festlegen. Wenn ein neues Teil in Produktion geht, können Ingenieure diese Datensätze als Ausgangspunkt verwenden, bevor sie die Einrichtung validieren.
Automatisierte CNC-Geräte können die Konsistenz durch synchronisierte Gewindeschneidzyklen, Überwachung der Werkzeuglebensdauer und dokumentierte Bearbeitungsprogramme weiter unterstützen. Diese Funktionen machen das Urteilsvermögen des Bedieners zwar nicht überflüssig, können aber dazu beitragen, dass Probleme leichter erkannt und reproduziert werden können.
Eine sinnvolle Bewertung sollte mehr als den Kaufpreis eines Werkzeugs berücksichtigen. Zu den relevanten Messgrößen gehören Werkzeugverbrauch, Maschinenstillstände, Ausschussteile, Nacharbeitszeit und Prüfergebnisse. Der Vergleich dieser Faktoren über einen sinnvollen Produktionslauf hinweg liefert ein klareres Bild der Prozessleistung.
Was Sie vor der Auswahl eines Gewindebohrers mit DIN-Spiralnut überprüfen sollten
Bevor ein neuer Gewindebohrer in einen flexiblen Bearbeitungsprozess eingeführt wird, können Produktionsteams einem praktischen Ablauf folgen:
- Bestätigen Sie die Thread-Anforderung. Überprüfen Sie den Gewindestandard, die Steigung, die Toleranz und die erforderliche Tiefe.
- Überprüfen Sie das Werkstück. Identifizieren Sie den Werkstoff und berücksichtigen Sie dessen Härte und Spanbildungsverhalten.
- Überprüfen Sie die Lochgeometrie. Stellen Sie fest, ob es sich bei dem Vorgang um ein Sackloch oder ein Durchgangsloch handelt, und bestätigen Sie die Abmessungen des Pilotlochs.
- Passen Sie das Werkzeug an den Vorgang an. Bewerten Sie die Nutgeometrie, das Substrat, den Beschichtungsstatus und die Anwendungshinweise des Herstellers.
- Validieren Sie die Bearbeitungsparameter. Überprüfen Sie Geschwindigkeit, Vorschubsynchronisation, Schmierung und Maschinensteifigkeit.
- Testkomponenten prüfen. Verwenden Sie geeignete Lehren und Maßprüfungen, bevor Sie den Prozess standardisieren.
- Verfolgen Sie die Produktionsergebnisse. Überprüfen Sie Werkzeugverschleiß, Gewindequalität, Zyklusunterbrechungen und Ausschussraten bei wiederholten Durchläufen.
Dieser Ansatz hilft, einen häufigen Fehler zu vermeiden: jeden Gewindefehler dem Werkzeug zuzuschreiben, obwohl die eigentliche Ursache ein falscher Lochdurchmesser, ungeeignete Schnittbedingungen oder eine schlechte Ausrichtung sein könnte.
Präzisionswerkzeugentwicklung und Anwendungserfahrung
Wilson ist die Marke von Taizhou Hongyi Precision Tools Co., Ltd., die über mehr als 20 Jahre Erfahrung mit Präzisionswerkzeugen verfügt und Produkte für Gewindeschneid- und Messanwendungen entwickelt. Das Sortiment umfasst Maschinengewindebohrer, Spiralnutengewindebohrer, Rollgewindebohrer, Handgewindebohrer und DIN-Gewindebohrer.
Die Unternehmensinformationen beschreiben außerdem Produktions- und Prüfkapazitäten für Präzisionsgewindeschneidwerkzeuge sowie Anwendungen im Automobilbau, in der Luft- und Raumfahrt, in Geräten für neue Energien, im Formenbau, in elektronischen Geräten und in der Metallverarbeitung.
Dieser Branchenkontext spiegelt ein umfassenderes Prinzip der Präzisionsbearbeitung wider: Konsistente Ergebnisse hängen von der Interaktion zwischen Werkzeugdesign, Produktionsausrüstung, Herstellungsprozessen und Inspektion ab. Keine einzelne Produktfunktion kann die Notwendigkeit ersetzen, den gesamten Vorgang zu validieren.
Flexible Bearbeitung hängt vom richtigen Prozess ab, nicht von einem Universalwerkzeug
Der Wandel hin zur flexiblen Bearbeitung ermutigt Werkstätten dazu, Werkzeuge entsprechend den tatsächlichen Produktionsanforderungen zu bewerten. Unterschiedliche Materialien, Lochgeometrien und Gewindespezifikationen erfordern unterschiedliche Kombinationen von Werkzeugdesign und Bearbeitungsbedingungen.
DIN-Gewindebohrer mit Spiralnut ohne Beschichtungkönnen für bestimmte Gewindeschneidanwendungen geeignet sein, wenn ihre Geometrie und Materialeigenschaften mit der Aufgabe übereinstimmen. Ihr Wert sollte durch Prozessvalidierung bestimmt werden und nicht allein durch Annahmen über den Beschichtungsstatus.
Letztendlich hängt eine flexible Produktion von einer fundierten Werkzeugauswahl, standardisierten Einrichtungsverfahren und einer konsistenten Inspektion ab. Das Präzisionswerkzeugportfolio von Wilson, einschließlich der DIN-Gewindeschneidereihe, veranschaulicht die Vielfalt der Werkzeugoptionen, die in modernen Bearbeitungsvorgängen zum Einsatz kommen. Die zentrale Lektion bleibt klar: Anpassungsfähigkeit entsteht durch die Anpassung des Werkzeugs an die Aufgabe und die Überprüfung des Ergebnisses unter realen Produktionsbedingungen.
Ähnliche Neuigkeiten
- Warum DIN-Spiralnut-Gewindebohrer ohne Beschichtung in der CNC-Bearbeitung Aufmerksamkeit erregen
- Was macht DIN-Spiralnut-Gewindebohrer ohne Beschichtung zu einer praktischen Wahl für Präzisionsgewindeschneiden?
- Wie konnte eine Maschinenwerkstatt den Ausschuss beim Gewindeschneiden um 60 % reduzieren – nachdem sie bei Sacklochbearbeitungen auf DIN-Gewindebohrer mit gerader Nut umgestiegen war?
- Warum sind DIN-Gewindebohrer mit verlängerter Spiralspitze für Hochleistungsgewindeschneiden unerlässlich?
- Warum sind ISO-Gewindebohrer mit Spiralnut und Beschichtung für hochpräzises Gewindeschneiden unerlässlich?
- Wie können ISO-Gewindebohrer mit verlängerter Spiralnut die Präzisionsbearbeitungsleistung verbessern?
Hinterlassen Sie mir eine Nachricht