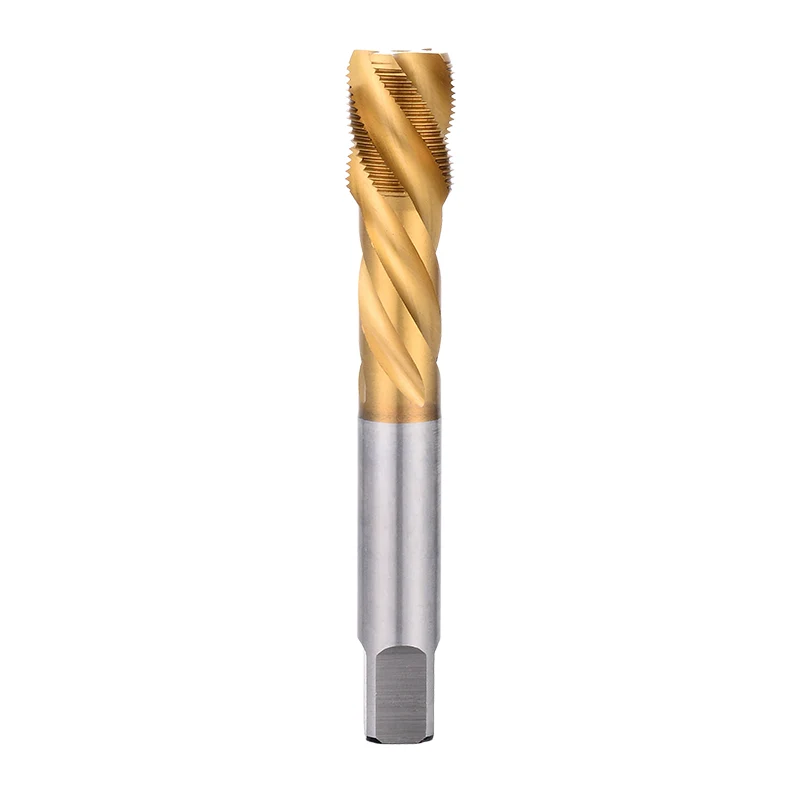
Warum DIN-Spiralnut-Gewindebohrer ohne Beschichtung in der CNC-Bearbeitung Aufmerksamkeit erregen
In der modernen CNC-BearbeitungDIN-Gewindebohrer mit Spiralnut ohne Beschichtungerhalten erneut Aufmerksamkeit, da Werkstätten nach ausgewogenen Lösungen zwischen Gewindequalität, Prozessstabilität und praktischen Werkzeugkosten suchen. Der wachsende Fokus liegt nicht nur auf der Werkzeuglebensdauer, sondern auch auf der Auswahl der richtigen Geometrie für bestimmte Bearbeitungsbedingungen.
Das Gewindeschneiden ist nach wie vor einer der sensibelsten Vorgänge in der Präzisionsfertigung. Auch wenn die Erstellung eines Innengewindes unkompliziert erscheinen mag, können kleine Unterschiede im Material, der Lochtiefe, der Schnittgeschwindigkeit und der Spanabfuhr das Endergebnis erheblich beeinflussen. Da Bearbeitungszentren zunehmend automatisiert werden und die Produktionsanforderungen einheitlicher werden, ist die Rolle der Gewindebohrerkonstruktion immer wichtiger geworden.
Auch die Diskussion rund um die Werkzeugauswahl verändert sich. Anstatt sich nur darauf zu konzentrieren, ob ein Werkzeug eine Beschichtung hat oder nicht, legen viele Bearbeitungsprozesse mehr Wert auf die Beziehung zwischen Nutdesign, Schnittbedingungen, Werkstückmaterialien und der gesamten Prozesskontrolle.
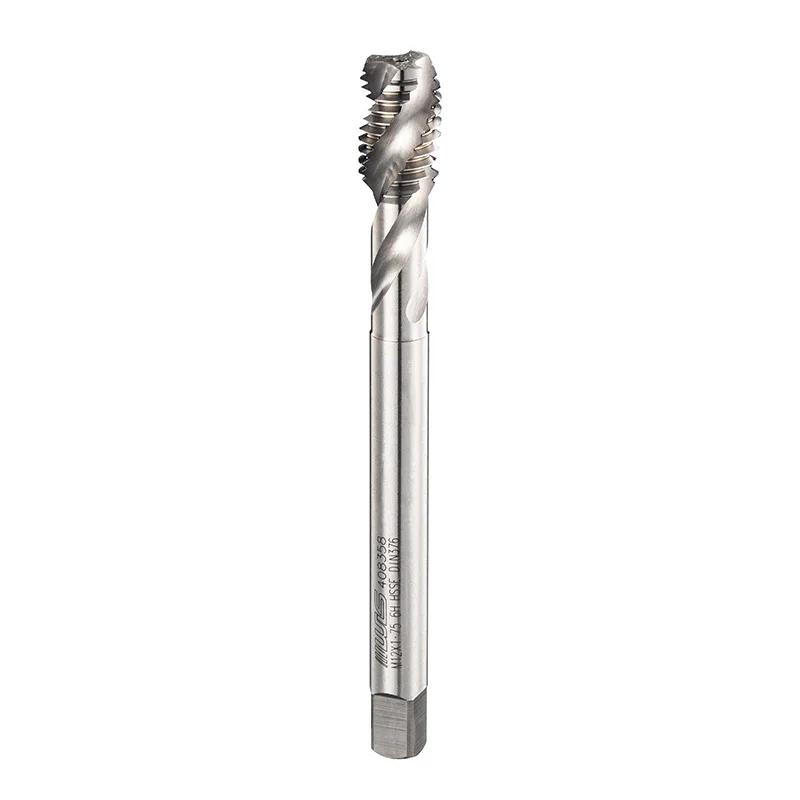
Die sich verändernde Rolle von Gewindebohrern in der CNC-Bearbeitung
Die CNC-Bearbeitung hat sich zu höherer Effizienz, engeren Toleranzen und einer kontinuierlicheren Produktion entwickelt. In dieser Umgebung müssen Gewindeschneidwerkzeuge in verschiedenen Anwendungen konsistent funktionieren, darunter Automobilteile, Formen, elektronische Komponenten, Komponenten für die Luft- und Raumfahrt sowie Geräte für neue Energien.
Ein Gewindebohrer ist nicht einfach ein Schneidwerkzeug, das Material entfernt. Seine Geometrie beeinflusst mehrere wichtige Faktoren:
| Schlüsselfaktor | Einfluss auf die Threading-Leistung |
|---|---|
| Flötendesign | Bestimmt die Spanbewegung und -abfuhr |
| Helixwinkel | Beeinflusst die Schnittstabilität und die Spankontrolle |
| Schneidengeometrie | Beeinflusst Drehmoment und Gewindeoberflächenqualität |
| Materialauswahl | Bestimmt Verschleißfestigkeit und Anwendungsbereich |
| Maschinenbedingungen | Beeinflusst Genauigkeit und Wiederholbarkeit |
Untersuchungen zum Design von Spiralnut-Gewindebohrern haben gezeigt, dass Faktoren wie Spanraum, Schnittdrehmoment und Werkzeugsteifigkeit zusammen berücksichtigt werden müssen, da sie sich direkt auf die Bearbeitungsstabilität auswirken.
Dies erklärt, warum die Auswahl eines Wasserhahns zunehmend zu einer Prozessentscheidung und nicht nur zu einer einfachen Ersatzentscheidung wird.
Warum das Design der Spiralnut beim Gewindeschneiden von Sacklöchern wichtig ist
Einer der Hauptgründe dafür, dass Gewindebohrer mit Spiralnut weiterhin Aufmerksamkeit erregen, ist ihre Fähigkeit, die Spanbewegung bei Sacklochbearbeitungen zu steuern.
Im Gegensatz zu Durchgangslöchern bieten Sacklöcher keinen offenen Weg für den Späneaustritt. Wenn sich Späne im Loch ansammeln, können diese den Schnitt behindern, den Widerstand erhöhen und die Gewindegenauigkeit beeinträchtigen.
Die spiralförmige Nutstruktur von Spiralnut-Gewindebohrern hilft dabei, die Späne während der Bearbeitung nach oben zu leiten, wodurch sie für viele Sacklochanwendungen geeignet sind, bei denen die Spanabfuhr ein großes Problem darstellt.
Dies ist besonders wichtig bei der Bearbeitung von Materialien, die längere Späne erzeugen, wie z. B. bestimmte Stähle, rostfreie Stähle und Aluminiumlegierungen.
Ein stabiler Spanabfuhrprozess kann dazu beitragen, häufige Probleme zu reduzieren, darunter:
Warum geraten beschichtungsfreie Wasserhähne wieder in den Fokus der Aufmerksamkeit?
Fortschrittliche Beschichtungen werden seit vielen Jahren vielfach diskutiert, da sie unter bestimmten Bearbeitungsbedingungen den Reibungswiderstand und das Verschleißverhalten verbessern können. Das Fehlen einer Beschichtung bedeutet jedoch nicht automatisch, dass ein Werkzeug ungeeignet ist.
Die Leistung eines Wasserhahns hängt von mehreren Faktoren ab, darunter:
In manchen Bearbeitungsumgebungen kann ein Design ohne Beschichtung praktische Vorteile bieten. Dies kann die Werkzeugauswahl für allgemeine Anwendungen vereinfachen, bei denen extreme Hitzebeständigkeit oder längere Werkzeuglebensdauer nicht die Hauptanforderung sind.
Anstatt die Komplexität durch zusätzliche Oberflächenbehandlungen zu erhöhen, konzentrieren sich einige Produktionsprozesse auf die Optimierung der grundlegenden Struktur des Schneidwerkzeugs.
Dies spiegelt einen breiteren Trend in der Fertigung wider: Die Auswahl von Werkzeugen richtet sich nach den tatsächlichen Betriebsbedingungen, anstatt sich an einem einzigen Leistungsindikator zu orientieren.
Die Bedeutung der Abstimmung von Werkzeugdesign und Material
Ein häufiger Fehler bei der CNC-Bearbeitung besteht darin, anzunehmen, dass ein Gewindebohrerdesign jedes Material gleichermaßen bearbeiten kann.
Unterschiedliche Materialien stellen unterschiedliche Herausforderungen beim Schneiden.
Zum Beispiel:
| Materialtyp | Allgemeine Überlegungen zum Threading |
|---|---|
| Kohlenstoffstahl | Erfordert einen stabilen Schnitt und eine gleichmäßige Spankontrolle |
| Edelstahl | Führt häufig zu einem höheren Schnittwiderstand und dem Risiko einer Kaltverfestigung |
| Aluminiumlegierung | Erfordert Aufmerksamkeit auf Spanbildung und Materialhaftung |
| Gusseisen | Erzeugt kürzere Späne, erfordert jedoch möglicherweise andere Schneidstrategien |
| Formstahl | Erfordert Genauigkeit und Werkzeugsteifigkeit |
Aus diesem Grund,DIN-Gewindebohrer mit Spiralnut ohne Beschichtungwerden im Allgemeinen auf der Grundlage der Anwendungsanforderungen bewertet und nicht als universelle Wahl.
Die DIN-Norm selbst bietet eine strukturierte Referenz für Gewindeabmessungen und -kompatibilität und trägt dazu bei, dass Bearbeitungsprozesse bei der Arbeit mit standardisierten Gewindespezifikationen konsistent bleiben.
CNC-Automatisierung erhöht den Bedarf an Prozessstabilität
Da sich immer mehr Bearbeitungsvorgänge in Richtung einer automatisierten Produktion bewegen, werden unerwartete Unterbrechungen immer kostspieliger.
Ein gebrochener Gewindebohrer oder ein instabiler Gewindeprozess können sich nicht nur auf eine Komponente, sondern auf den gesamten Produktionsablauf auswirken.
Moderne CNC-Umgebungen konzentrieren sich zunehmend auf ein vorhersehbares Bearbeitungsverhalten durch:
In diesem Umfeld wird die Werkzeuggeometrie zu einem Schlüsselfaktor, da sie Einfluss darauf hat, ob ein Bearbeitungszyklus über wiederholte Vorgänge stabil bleibt.
Ein gut abgestimmter Wasserhahn kann unnötige Anpassungen reduzieren und dem Bediener dabei helfen, konsistente Ergebnisse zu erzielen.
Häufige Missverständnisse über die Tap-Auswahl
Viele Gewindeprobleme werden nicht allein durch den Gewindebohrer verursacht.
Ein Produktionsproblem kann auf mehrere kombinierte Faktoren zurückzuführen sein:
| Problem | Möglicher Grund |
|---|---|
| Wasserhahn kaputt | Zu hohes Drehmoment, schlechte Ausrichtung, ungeeignete Parameter |
| Raue Gewindeoberfläche | Falsche Geschwindigkeit, Spaninterferenz, Werkzeugverschleiß |
| Übergroßer Faden | Falsche Schnittbedingungen oder Werkzeugzustand |
| Kurze Standzeit | Materialkonflikt oder unzureichende Schmierung |
| Instabile Produktion | Mangelnde Prozessstandardisierung |
Ein Austausch des Gewindebohrers ohne Überprüfung des gesamten Bearbeitungsprozesses kann das zugrunde liegende Problem möglicherweise nicht lösen.
Der effektivste Ansatz besteht normalerweise darin, den gesamten Vorgang zu bewerten, einschließlich der Bohrvorbereitung, der Maschinensteifigkeit, der Kühlmittelzufuhr und der Inspektionsverfahren.
Präzisionsfertigungstrends hinter Änderungen bei der Werkzeugauswahl
Die aktuelle Entwicklung der CNC-Bearbeitung geht in Richtung Flexibilität und Effizienz. Unternehmen, die unterschiedliche Materialien und Komponenten verarbeiten, benötigen zunehmend Werkzeuge, die sich an unterschiedliche Produktionsanforderungen anpassen können.
Dieser Trend hat zu mehr Aufmerksamkeit geführt für:
Anstatt Werkzeuge nur nach maximaler Schnittgeschwindigkeit auszuwählen, berücksichtigen Bearbeitungsteams zunehmend die Gesamtprozessleistung.
Ein Werkzeug, das unter realistischen Bedingungen stabile Gewindeschneidergebnisse liefert, kann mehr Wert schaffen als eines, das nur für extreme Leistungsszenarien entwickelt wurde.
Wilsons Erfahrung mit Präzisions-Gewindewerkzeugen
Mit mehr als 20 Jahren Erfahrung in der Entwicklung von Präzisionswerkzeugen konzentriert sich Wilson auf die Forschung, Produktion und Anwendung von Gewindewerkzeugen und Messwerkzeugen. Die Produktpalette umfasst Maschinengewindebohrer, Spiralnutengewindebohrer, Rollgewindebohrer, Handgewindebohrer und DIN-Gewindebohrer.
Die Erfahrung des Unternehmens umfasst Anwendungen in den Bereichen Automobilbau, Luft- und Raumfahrtkomponenten, Ausrüstung für neue Energien, Formenbau, elektronische Geräte und Metallverarbeitungsindustrie.
Die Entwicklung von Präzisions-Gewindeschneidwerkzeugen hängt weiterhin von der Kombination aus Fertigungstechnologie, Prüffähigkeit und praktischer Bearbeitungserfahrung ab.
Ein Blick in die Zukunft: Die Qualität des Gewindeschneidens hängt vom Prozessverständnis ab
Das wachsende Interesse an DIN-Spiralnut-Gewindebohrern ohne Beschichtung spiegelt einen umfassenderen Wandel in der CNC-Bearbeitung wider. Bei der Werkzeugauswahl geht es immer weniger darum, einem einzigen Trend zu folgen, sondern mehr darum, den Zusammenhang zwischen Werkzeugstruktur und Produktionsbedingungen zu verstehen.
Ein erfolgreicher Gewindeschneidprozess erfordert die Koordination zwischen Gewindebohrer, Maschine, Material, Parametern und Inspektionssystem.
Während sich die Präzisionsfertigung weiterentwickelt, werden Unternehmen wahrscheinlich weiterhin nach ausgewogeneren Ansätzen suchen, die Genauigkeit, Stabilität und effiziente Produktionsmethoden kombinieren.
Die Zukunft des Gewindeschneidens wird nicht nur von Beschichtungen oder Schnittgeschwindigkeit bestimmt. Es kommt darauf an, das richtige Werkzeugdesign für die richtige Bearbeitungsherausforderung auszuwählen. DIN-Spiralnut-Gewindebohrer ohne Beschichtung stellen zusammen mit anderen Präzisionsgewindeschneidlösungen von Wilson ein Beispiel dafür dar, wie sich traditionelle Werkzeugstrukturen weiterhin an die Anforderungen der modernen CNC-Bearbeitung anpassen.
Ähnliche Neuigkeiten
- Wie DIN-Spiralnut-Gewindebohrer ohne Beschichtung die Werkzeugkosten in der Fertigung senken
- DIN-Spiralnut-Gewindebohrer ohne Beschichtung und der Wandel hin zu flexibler Bearbeitung
- Was macht DIN-Spiralnut-Gewindebohrer ohne Beschichtung zu einer praktischen Wahl für Präzisionsgewindeschneiden?
- Wie konnte eine Maschinenwerkstatt den Ausschuss beim Gewindeschneiden um 60 % reduzieren – nachdem sie bei Sacklochbearbeitungen auf DIN-Gewindebohrer mit gerader Nut umgestiegen war?
- Warum sind DIN-Gewindebohrer mit verlängerter Spiralspitze für Hochleistungsgewindeschneiden unerlässlich?
- Warum sind ISO-Gewindebohrer mit Spiralnut und Beschichtung für hochpräzises Gewindeschneiden unerlässlich?
Hinterlassen Sie mir eine Nachricht
Neue Produkte


Nachrichtenempfehlungen