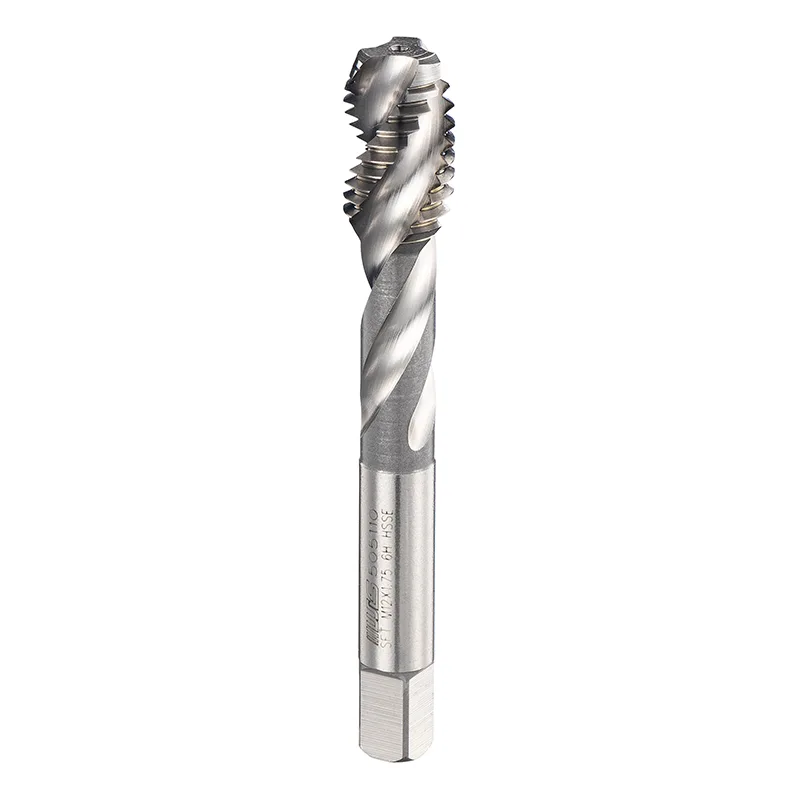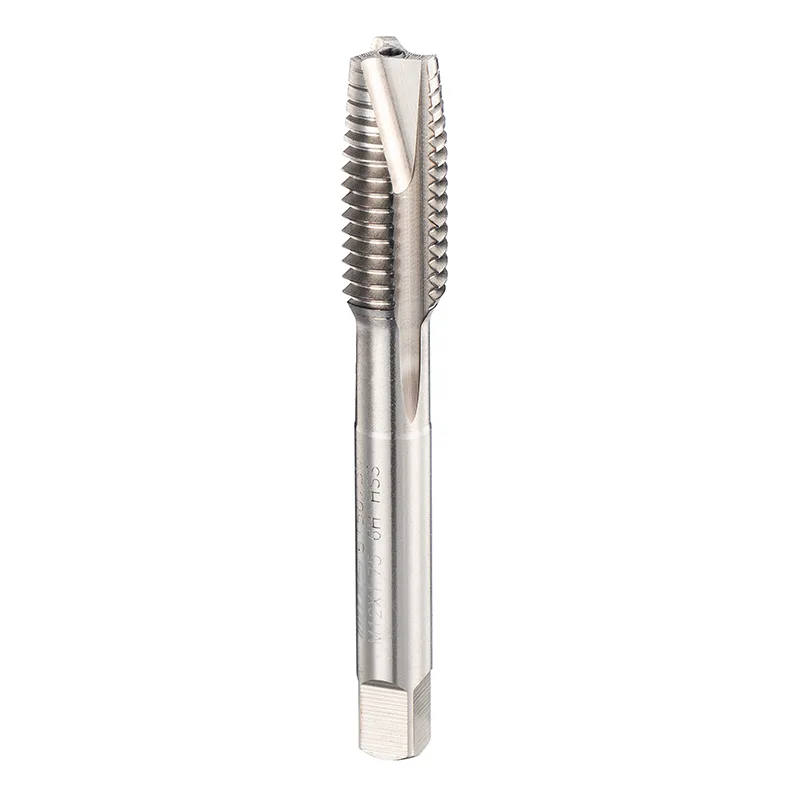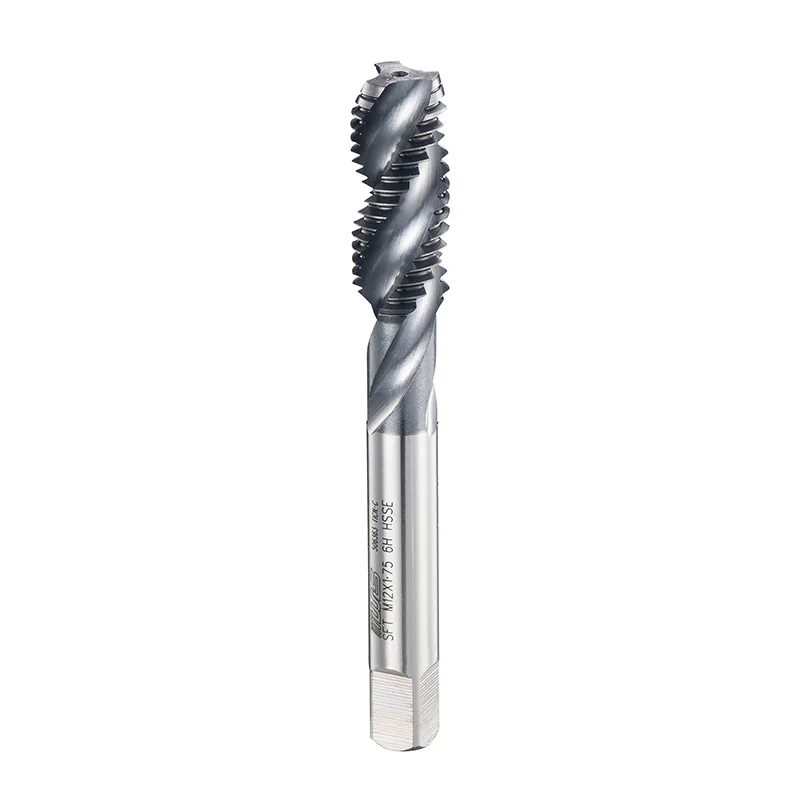
Wie DIN-Spiralnut-Gewindebohrer ohne Beschichtung die Werkzeugkosten in der Fertigung senken
Die Werkzeugkosten gehen über den Preis eines Schneidwerkzeugs hinaus. Häufiger Austausch, defekte Gewindebohrer, Ausschussteile und Maschinenstillstandszeiten erhöhen die Kosten für die Herstellung von Gewindeteilen. Da CNC-Werkstätten nach effizienteren Produktionsmethoden suchen,DIN-Gewindebohrer mit Spiralnut ohne Beschichtungbieten eine nützliche Perspektive darüber, wie sich die Werkzeugauswahl auf die Herstellungskosten auswirkt.
Dabei kommt es nicht nur darauf an, ob ein Wasserhahn eine Beschichtung hat. Auf diese Weise wirken sich Geometrie, Schneidleistung und Lebensdauer auf die Kosten für die Herstellung akzeptabler Gewinde aus.
Warum die Gewindekosten oft übersehen werden
Das Gewindeschneiden nimmt in vielen Bearbeitungszyklen nur einen kleinen Teil ein, doch Fehler in dieser Phase können die gesamte Komponente gefährden. Ein beschädigtes Innengewinde kann eine Nacharbeit erfordern oder zum Ausschuss führen. Auch ein gebrochener Gewindebohrer im Inneren eines Werkstücks kann die Produktion unterbrechen und die Teilewiederherstellung erschweren.
Häufige Ursachen für zusätzliche Kosten sind vorzeitiger Werkzeugverschleiß, zu hohes Schnittdrehmoment, schlechte Bohrungsvorbereitung, häufiger Werkzeugwechsel und inkonsistente Gewindequalität. Um diese Probleme anzugehen, muss der gesamte Gewindeschneidprozess untersucht werden, anstatt sich nur auf den Werkzeugpreis zu konzentrieren.
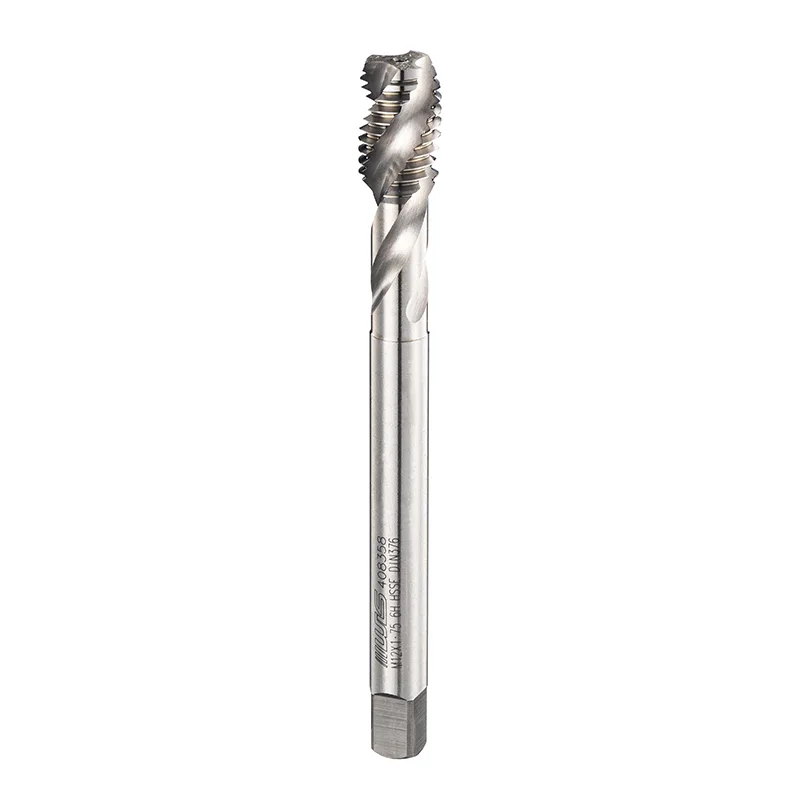
Wie sich das Spiralflötendesign auf die Produktionseffizienz auswirkt
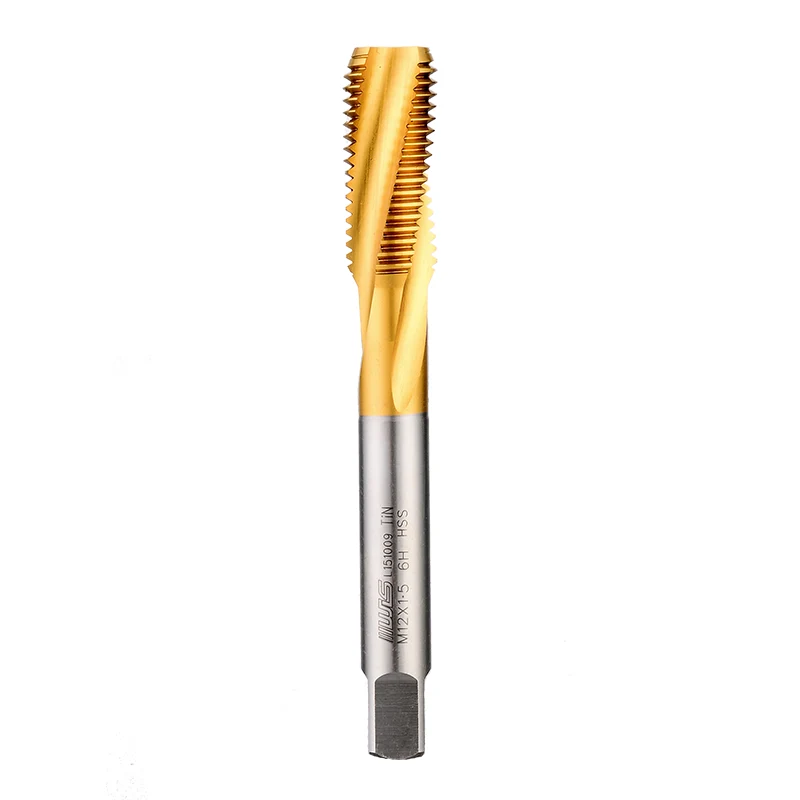
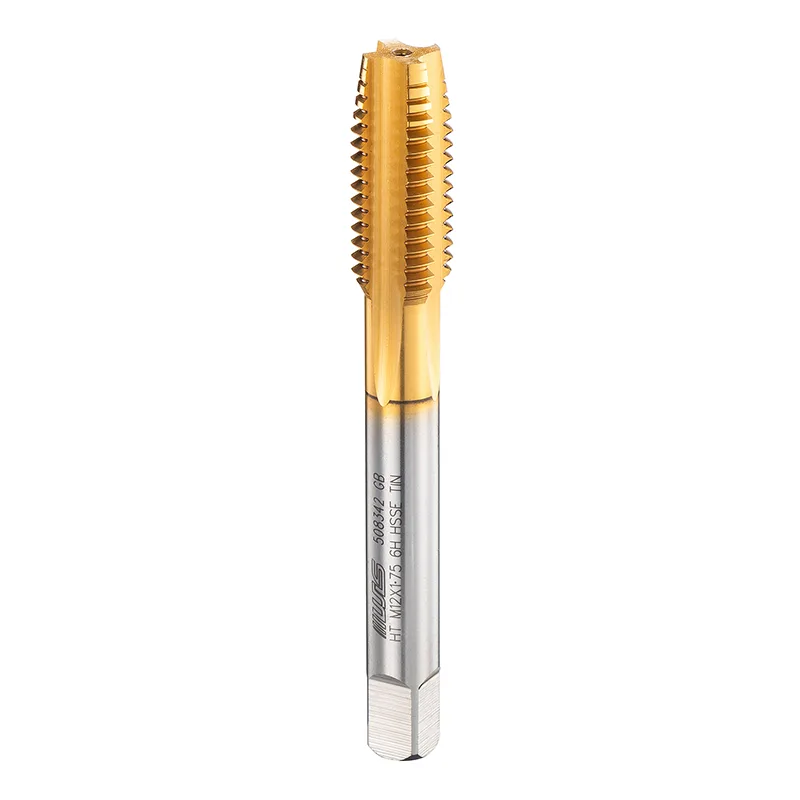
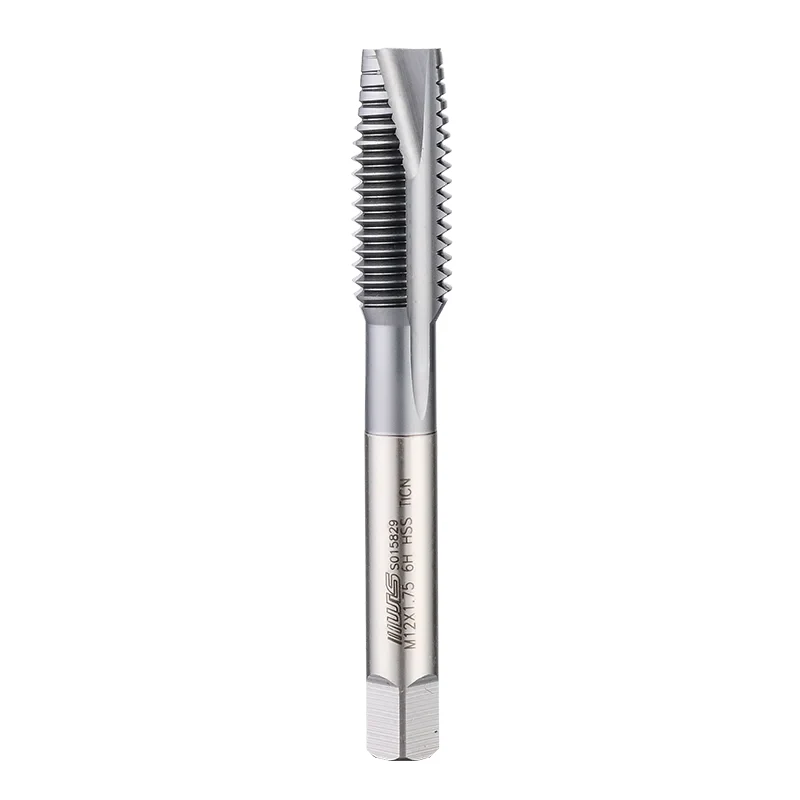
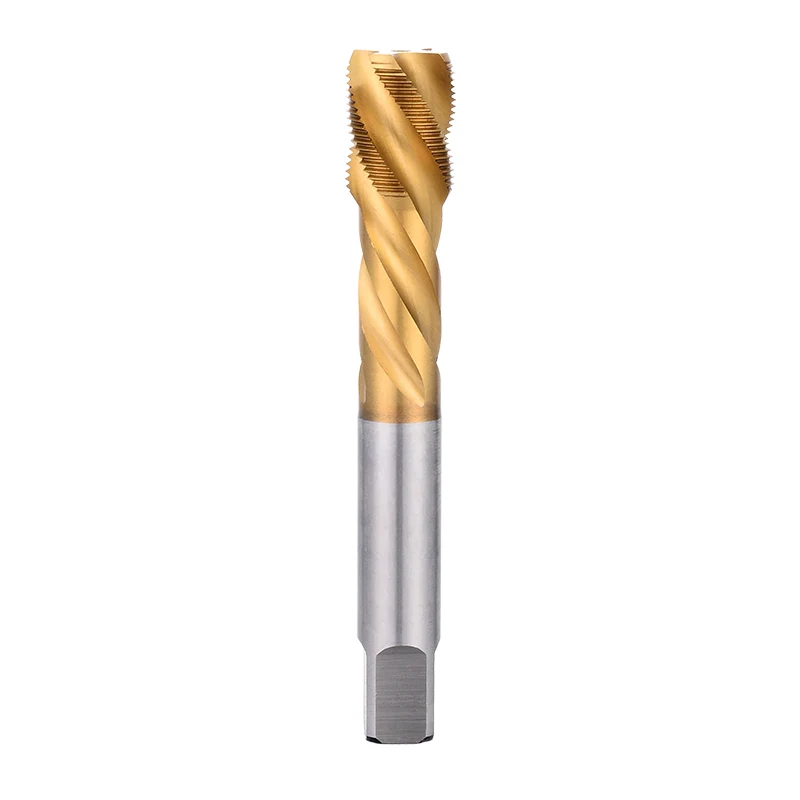
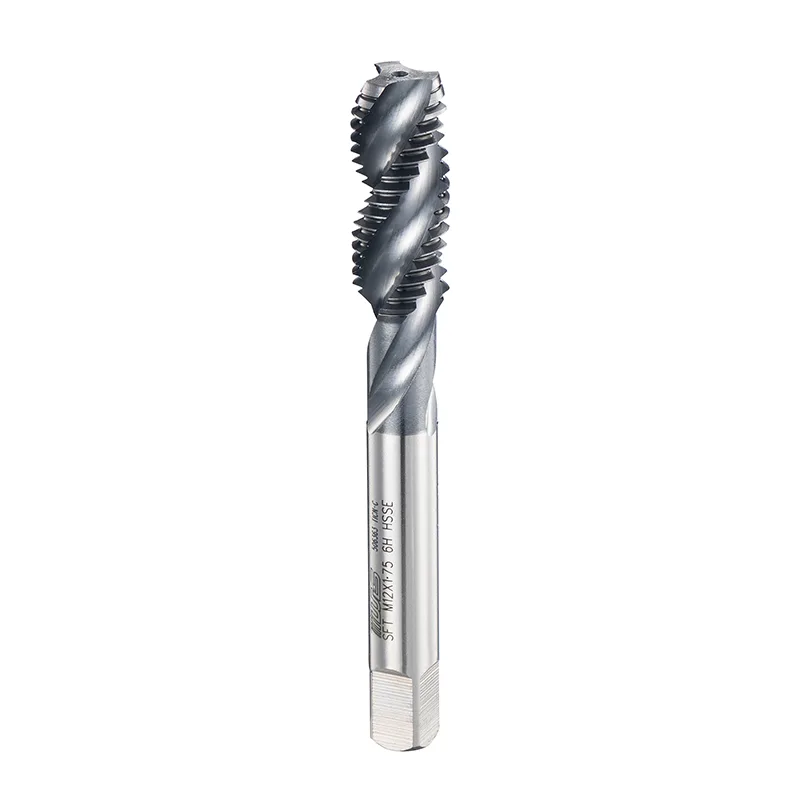
Spiralnut-Gewindebohrer verfügen über spiralförmige Nuten, die dabei helfen, Späne vom Schneidbereich wegzuleiten. Diese Konstruktion ist besonders nützlich bei vielen Sacklochbearbeitungen, bei denen die Späne nicht durch die gegenüberliegende Seite des Werkstücks austreten können.
Eine schlechte Spanabfuhr kann den Schnittwiderstand erhöhen, die Gewindeoberfläche beschädigen und zum Bruch des Gewindebohrers führen. Eine geeignete Spiralnutengeometrie hilft bei der Bewältigung der Spanbewegung und unterstützt eine gleichmäßige Gewindebildung.
Der Produktionsvorteil ergibt sich aus der Reduzierung vermeidbarer Unterbrechungen und der Aufrechterhaltung einer akzeptablen Fadenqualität. Materialeigenschaften, Nutgeometrie, Lochtiefe, Schmierung und Schnittparameter beeinflussen alle das Endergebnis.
Bieten unbeschichtete Gewindebohrer einen Kostenvorteil?
Beschichtungen können die Verschleißfestigkeit verbessern und die Reibung bei bestimmten Bearbeitungsanwendungen verringern. Allerdings erfordert nicht jede Operation die gleiche Oberflächenbehandlung.
Unbeschichtete Gewindebohrer können für Anwendungen geeignet sein, bei denen das Werkzeugsubstrat, die Schneidkantenqualität und die Bearbeitungsbedingungen die erforderliche Leistung ohne zusätzliche Beschichtung bieten. Ihr wirtschaftlicher Vorteil liegt darin, dass sie das Werkzeug an die Aufgabe anpassen, anstatt für Funktionen zu bezahlen, die bei einem bestimmten Vorgang nur einen begrenzten Wert bieten.
Wichtig ist die Unterscheidung zwischen Anschaffungspreis und Betriebskosten. Ein preisgünstigerer Gewindebohrer muss möglicherweise häufiger ausgetauscht werden, während ein beschichteter Gewindebohrer bei Anwendungen, die von seinen Verschleißeigenschaften profitieren, möglicherweise eine bessere Wirtschaftlichkeit bietet.
DIN-Gewindebohrer mit Spiralnut ohne BeschichtungDaher sollten sie anhand ihrer Leistung in der beabsichtigten Anwendung bewertet werden, einschließlich Werkzeugstandzeit, Gewindegenauigkeit und Produktionskonsistenz.
Vergleich des Werkzeugpreises mit den Gesamtbetriebskosten
Ein praktischer Vergleich berücksichtigt die vollen Kosten für die Herstellung akzeptabler Gewinde.
| Kostenfaktor | Was zu messen ist | Auswirkungen auf die Produktion |
|---|---|---|
| Werkzeugkauf | Kosten pro Hahn | Direkter Werkzeugaufwand |
| Standzeit | Akzeptable Löcher pro Gewindebohrer | Austauschhäufigkeit |
| Werkzeugwechsel | Umstellungszeit | Verfügbare Maschinenzeit |
| Hahnbruch | Ausfallhäufigkeit und Wiederherstellungszeit | Ausfallzeiten und potenzieller Ausschuss |
| Thread wird abgelehnt | Defekte Komponenten pro Lauf | Nacharbeit und Materialverluste |
| Inspektion | Zeitaufwand für die Überprüfung von Threads | Produktionsaufwand |
| Zykluszeit | Zeit pro fertiggestellter Komponente | Gesamtdurchsatz |
Bei Vergleichen sollten gleichwertige Materialien, Gewindespezifikationen, Lochtiefen und Bearbeitungsbedingungen verwendet werden, um aussagekräftige Ergebnisse zu erzielen.
Berechnung der Kosten pro akzeptablem Thread
Stellen Sie sich einen hypothetischen Vorgang vor, der 10.000 Gewindelöcher erzeugt. Wenn ein Gewindebohrer 500 akzeptable Löcher erzeugt, sind etwa 20 Gewindebohrer erforderlich. Wenn ein anderer unter gleichen Bedingungen 800 akzeptable Löcher produziert, sind etwa 13 Gewindebohrer erforderlich.
Das bedeutet sieben Klicks weniger im Laufe der Produktion. Ob die zweite Option insgesamt größere Einsparungen bringt, hängt vom Werkzeugpreis, der Bearbeitungszeit, dem Bruch, den Prüfergebnissen und den Ausschussraten ab.
Eine praktische Messung ist:
Kosten pro akzeptablem Gewindeloch = Gesamtgewindekosten ÷ Anzahl akzeptabler Gewindelöcher
Die Gesamtkosten für das Gewindeschneiden umfassen den Werkzeugverbrauch, die zugewiesene Maschinenzeit, den Arbeitsaufwand, die Nacharbeit und den mit dem Vorgang verbundenen Ausschuss.
Diese Berechnung ermöglicht Produktionsteams einen klareren Vergleich als der Stückpreis allein.
Die Materialkompatibilität bestimmt die Werkzeugleistung
Unterschiedliche Materialien führen zu unterschiedlichen Schnittbedingungen und wirken sich direkt auf den Gewindebohrerverschleiß und die Gewindequalität aus.
Bei Kohlenstoffstahl muss auf Schnittlast und Spankontrolle geachtet werden. Edelstahl kann eine hohe Schnittfestigkeit und Herausforderungen bei der Kaltverfestigung mit sich bringen. Bei Aluminiumlegierungen kann es zu Problemen mit der Spanbildung und der Materialhaftung kommen, während Gusseisen im Allgemeinen unterschiedliche Spaneigenschaften aufweist.
Diese Unterschiede wirken sich auf die Werkzeuggeometrie, die Schnittparameter und den Schmierungsbedarf aus. Ein Setup, das bei einem Material gut funktioniert, muss möglicherweise für ein anderes angepasst werden.
Bei Sacklochbearbeitungen sind Lochtiefe und Spanabfuhr besonders wichtig, da der verfügbare Platz für Späne begrenzt ist. Die Abstimmung des Gewindebohrers auf das Werkstück und die Gewindeanforderungen trägt dazu bei, vermeidbaren Verschleiß und Bearbeitungsfehlern vorzubeugen.
Vier Möglichkeiten zur Kontrolle der Threading-Kosten
1. Überprüfen Sie den Durchmesser der Pilotbohrung
Eine zu kleine Vorbohrung erhöht die Menge an Material, die der Gewindebohrer entfernen muss, was zu einem höheren Schneiddrehmoment und möglicherweise beschleunigtem Verschleiß führt. Ein übergroßes Loch verringert den Gewindeeingriff. Durch die Überprüfung des Bohrdurchmessers vor dem Gewindeschneiden können beide Probleme vermieden werden.
2. Standardisieren Sie die Schnittbedingungen
Gewindeschneidgeschwindigkeit, Vorschubsynchronisation, Schmierung und Kühlmittelzufuhr beeinflussen die Schneidleistung. Dokumentierte Bearbeitungsparameter reduzieren unnötige Anpassungen und erleichtern die Reproduzierbarkeit von Produktionsergebnissen.
3. Überwachen Sie den Werkzeugverschleiß und die Gewindequalität
Die Werkzeugstandzeit sollte zusammen mit Gewindeabmessungen, Messergebnissen und Oberflächenzustand gemessen werden. Eine konsequente Inspektion hilft dabei, Verschleiß zu erkennen, bevor er zu weitreichenden Defekten oder unerwarteten Werkzeugausfällen führt.
4. Verfolgen Sie die Produktionsergebnisse
Durch die Erfassung von Werkzeugverbrauch, Maschinenstillständen, Ausschussgewinden und Wechselintervallen lässt sich erkennen, woher die Kosten kommen. Diese Aufzeichnungen helfen auch dabei, werkzeugbezogene Probleme von Maschinenproblemen oder falscher Bohrungsvorbereitung zu unterscheiden.
Warum Standardisierung in der CNC-Fertigung wichtig ist
CNC-Werkstätten verarbeiten häufig mehrere Komponententypen, wodurch wiederholbare Einrichtungsverfahren immer wertvoller werden. Standardisierte Werkzeugspezifikationen, Bearbeitungsprogramme und Prüfmethoden reduzieren die Abhängigkeit von individuellen Anpassungen.
Dokumentierte Gewindeschneidverfahren können geeignete Werkzeuge für gängige Materialien und Gewindegrößen identifizieren. Wenn eine neue Komponente in Produktion geht, bilden diese Aufzeichnungen einen Ausgangspunkt für die Auswahl und Validierung des Prozesses.
Dieser Ansatz ist relevant für Automobilkomponenten, Formen, elektronische Geräte, Teile für die Luft- und Raumfahrt sowie Maschinen für neue Energien, bei denen die Gewindegenauigkeit die Montagequalität und die nachgelagerte Produktion beeinflusst.
Das Ziel besteht darin, Werkzeugänderungen und Prozessanpassungen messbar zu machen, anstatt sich auf wiederholtes Ausprobieren zu verlassen.
Wie DIN-Normen die Werkzeugauswahl unterstützen
DIN-Normen bieten etablierte Referenzen für maßliche und technische Anforderungen in der industriellen Zerspanung. Für Gewindeschneidvorgänge definiert die entsprechende Spezifikation Anforderungen wie Gewindedurchmesser, Steigung und Toleranz.
Die Auswahl eines Wasserhahns nach DIN-Norm ist nur ein Teil der Entscheidung. Die Geometrie des Gewindebohrers muss außerdem zum Material, zur Lochkonfiguration und zum Bearbeitungsprozess passen.
DIN-Gewindebohrer mit Spiralnut ohne Beschichtungsind für Anwendungen relevant, bei denen die Geometrie der Spiralnut und die Schneideigenschaften des Werkzeugs den spezifizierten Anforderungen an das Gewindeschneiden entsprechen. Ihr wirtschaftlicher Wert kann anhand von Werkzeugstandzeitaufzeichnungen, Inspektionsergebnissen und Kosten-pro-Loch-Berechnungen beurteilt werden.
Präzisionswerkzeuge in der modernen Fertigung
Wilson, verbunden mit Taizhou Hongyi Precision Tools Co., Ltd., verfügt über mehr als 20 Jahre Erfahrung mit Präzisionswerkzeugen. Die Produktpalette umfasst Maschinengewindebohrer, Spiralgewindebohrer, Rollgewindebohrer, Handgewindebohrer und DIN-Gewindebohrer für den Automobilbau, Luft- und Raumfahrtanwendungen, Formenbau, elektronische Geräte, Geräte für neue Energien und Metallverarbeitung.
Diese Anwendungen zeigen, wie wichtig es ist, das Werkzeugdesign an die Produktionsanforderungen anzupassen. Werkzeuggeometrie und Fertigungspräzision beeinflussen die Schneidleistung, während die Bearbeitungsbedingungen die Konsistenz des fertigen Gewindes bestimmen.
Fazit: Messen Sie die Kosten pro fertigem Gewinde
Die Reduzierung der Werkzeugkosten erfordert mehr als die Wahl des Gewindebohrers mit dem günstigsten Preis. Der nützlichste Vergleich misst die Kosten für die Herstellung akzeptabler Gewinde, einschließlich Werkzeugverbrauch, Ausfallzeiten, Nacharbeit und Ausschusskomponenten.
DIN-Gewindebohrer mit Spiralnut ohne Beschichtung bieten eine Option für Bearbeitungsanwendungen, die an ihre Geometrie und Schnitteigenschaften angepasst sind. Ihre Kosteneffizienz lässt sich am besten anhand tatsächlicher Produktionsdaten und nicht allein anhand des Beschichtungsstatus beurteilen.
Für eine Präzisionsbearbeitung kombiniert eine effektive Kostenkontrolle die richtige Werkzeugauswahl, die richtige Lochvorbereitung, standardisierte Schnittbedingungen und eine konsistente Inspektion. Die Messung der Kosten pro akzeptablem Gewindeloch bietet eine praktische Grundlage für die Verbesserung von Werkzeugentscheidungen und der Fertigungseffizienz.
Vorherige :
-
Ähnliche Neuigkeiten
- DIN-Spiralnut-Gewindebohrer ohne Beschichtung und der Wandel hin zu flexibler Bearbeitung
- Warum DIN-Spiralnut-Gewindebohrer ohne Beschichtung in der CNC-Bearbeitung Aufmerksamkeit erregen
- Was macht DIN-Spiralnut-Gewindebohrer ohne Beschichtung zu einer praktischen Wahl für Präzisionsgewindeschneiden?
- Wie konnte eine Maschinenwerkstatt den Ausschuss beim Gewindeschneiden um 60 % reduzieren – nachdem sie bei Sacklochbearbeitungen auf DIN-Gewindebohrer mit gerader Nut umgestiegen war?
- Warum sind DIN-Gewindebohrer mit verlängerter Spiralspitze für Hochleistungsgewindeschneiden unerlässlich?
- Warum sind ISO-Gewindebohrer mit Spiralnut und Beschichtung für hochpräzises Gewindeschneiden unerlässlich?
Hinterlassen Sie mir eine Nachricht