
Branchennachrichten
 22 2026-10
Wie DIN-Spiralnut-Gewindebohrer ohne Beschichtung die Werkzeugkosten in der Fertigung senken
Die Werkzeugkosten gehen über den Preis eines Schneidwerkzeugs hinaus. Häufiger Austausch, defekte Gewindebohrer, Ausschussteile und Maschinenstillstandszeiten erhöhen die Kosten für die Herstellung von Gewindeteilen. Da CNC-Werkstätten nach effizienteren Produktionsmethoden suchen, bieten DIN-Spiralnut-Gewindebohrer ohne Beschichtung eine nützliche Perspektive darauf, wie sich die Werkzeugauswahl auf die Herstellungskosten auswirkt.
DIN-Spiralnut-Gewindebohrer ohne Beschichtung und der Wandel hin zu flexibler Bearbeitung
DIN-Spiralnut-Gewindebohrer ohne Beschichtung sind Teil des Wandels hin zur flexiblen CNC-Bearbeitung, bei der die Werkzeugauswahl an unterschiedliche Materialien, Lochgeometrien und Gewindespezifikationen angepasst werden muss. In diesem Artikel wird untersucht, wie sich das Nutdesign, die Spanabfuhr, die Schnittbedingungen und die Prozessstandardisierung auf die Gewindequalität und die Produktionseffizienz auswirken.
 23 2026-09
Warum DIN-Spiralnut-Gewindebohrer ohne Beschichtung in der CNC-Bearbeitung Aufmerksamkeit erregen
Da bei der CNC-Bearbeitung der Schwerpunkt weiterhin auf Präzision, Stabilität und effizienter Produktion liegt, gewinnen DIN-Gewindebohrer mit Spiralnut ohne Beschichtung aufgrund ihres praktischen Ansatzes zum Gewindeschneiden von Sacklöchern zunehmend an Aufmerksamkeit. In diesem Artikel wird untersucht, wie sich das Nutdesign, die Spanabfuhr, die Materialauswahl und die Prozesskontrolle auf moderne Gewindeschneidvorgänge auswirken.
 15 2026-09
Was macht DIN-Spiralnut-Gewindebohrer ohne Beschichtung zu einer praktischen Wahl für Präzisionsgewindeschneiden?
DIN-Gewindebohrer mit Spiralnut ohne Beschichtung sind für die kontrollierte Innengewindebearbeitung konzipiert, bei der Spanabfuhr, Maßhaltigkeit und zuverlässige Bearbeitung wichtig sind. Ihre spiralförmige Nutengeometrie ist besonders nützlich für Sacklöcher, da die Späne nach oben und vom Schneidbereich weg geleitet werden können. Eine unbeschichtete Oberfläche kann auch dann eine praktische Lösung sein, wenn das Werkstückmaterial, die Schnittbedingungen und das Produktionsvolumen keine spezielle Beschichtung erfordern. In diesem Leitfaden wird erklärt, wie diese Gewindebohrer funktionieren, wo sie am besten funktionieren, wie man die richtige Spezifikation auswählt und wie man häufige Probleme wie Gewindebohrerbruch, schlechte Gewindequalität, zu hohes Drehmoment und falsche Lochvorbereitung vermeidet.
 07 2026-09
Wie konnte eine Maschinenwerkstatt den Ausschuss beim Gewindeschneiden um 60 % reduzieren – nachdem sie bei Sacklochbearbeitungen auf DIN-Gewindebohrer mit gerader Nut umgestiegen war?
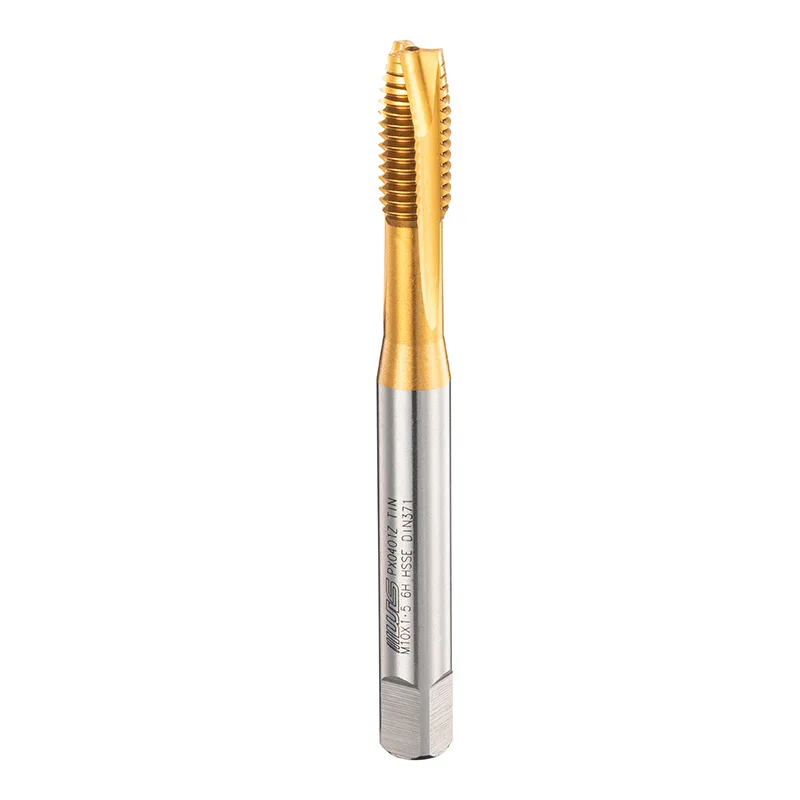
Ein Threading-Problem beginnt selten beim Thread selbst. Die DIN-Gewindebohrer mit gerader Nut von Wilson verdeutlichen, wie Gewindegeometrie, Lochtiefe, Spankontrolle und Prozesskonsistenz darüber entscheiden können, ob eine Sacklochbearbeitung innerhalb der Toleranz bleibt oder zu einer Quelle wiederholten Ausschusses wird.
 14 2026-08
Warum sind DIN-Gewindebohrer mit verlängerter Spiralspitze für Hochleistungsgewindeschneiden unerlässlich?
DIN-Gewindebohrer mit verlängerter Spiralspitze gelten weithin als effiziente Gewindelösung für die Tieflochbearbeitung, die Massenproduktion und anspruchsvolle Industrieanwendungen. Mit ihrem erweiterten Spannutendesign, der optimierten Spiralspitzengeometrie und der zuverlässigen Spanabfuhrleistung helfen diese Gewindebohrer Herstellern, die Bearbeitungseffizienz zu verbessern, das Risiko von Werkzeugausfällen zu reduzieren und eine gleichbleibende Gewindequalität zu erreichen.